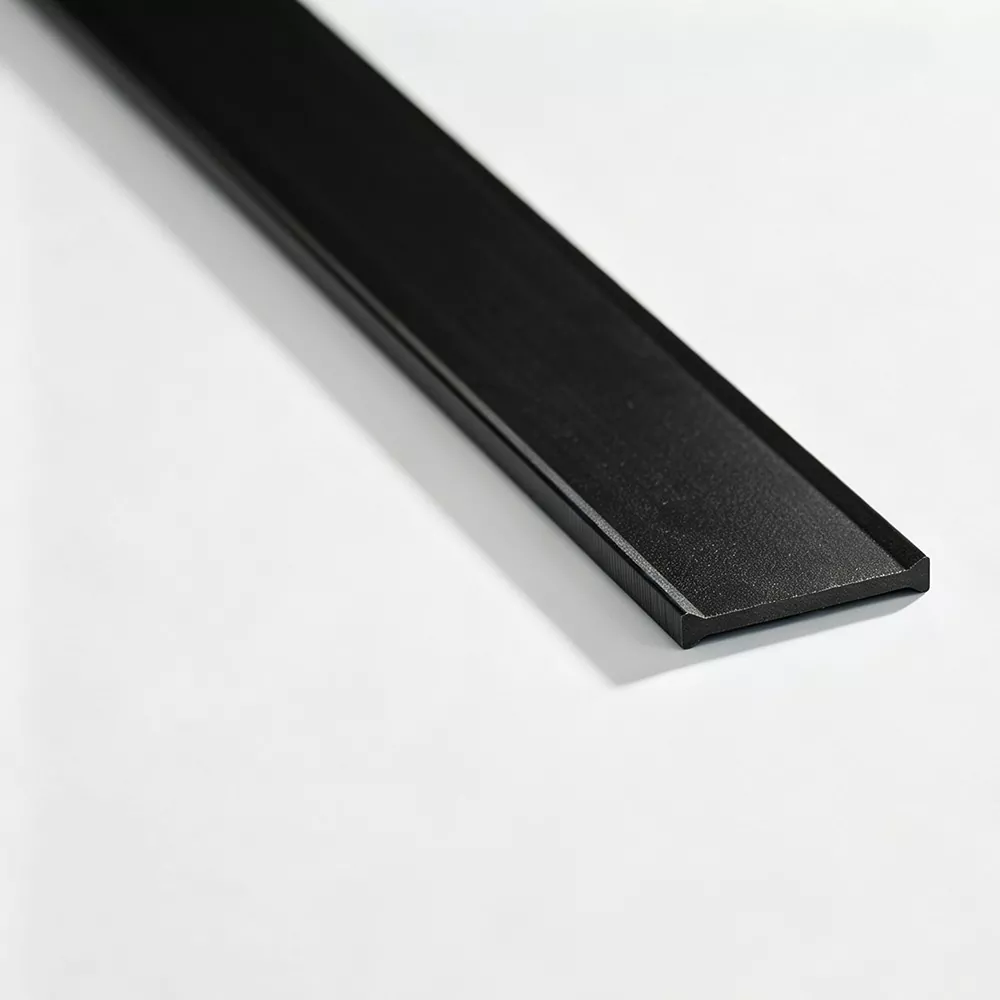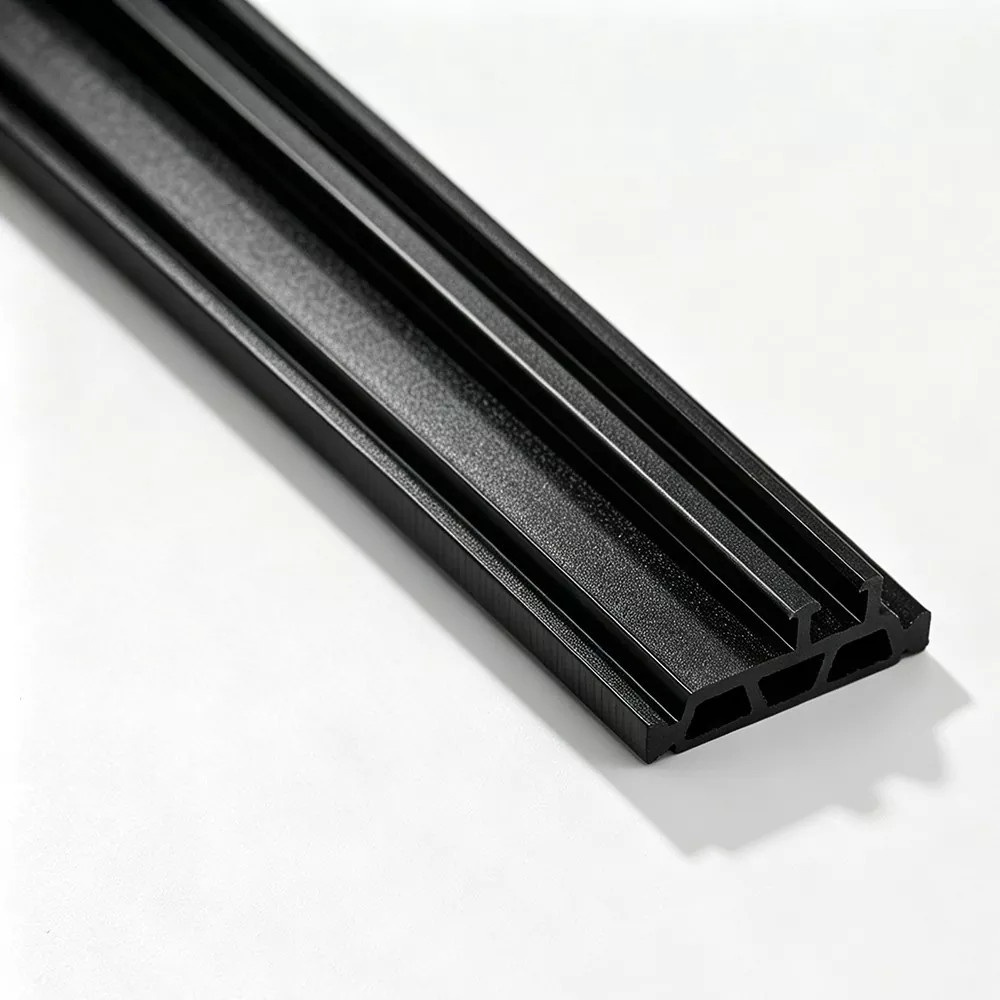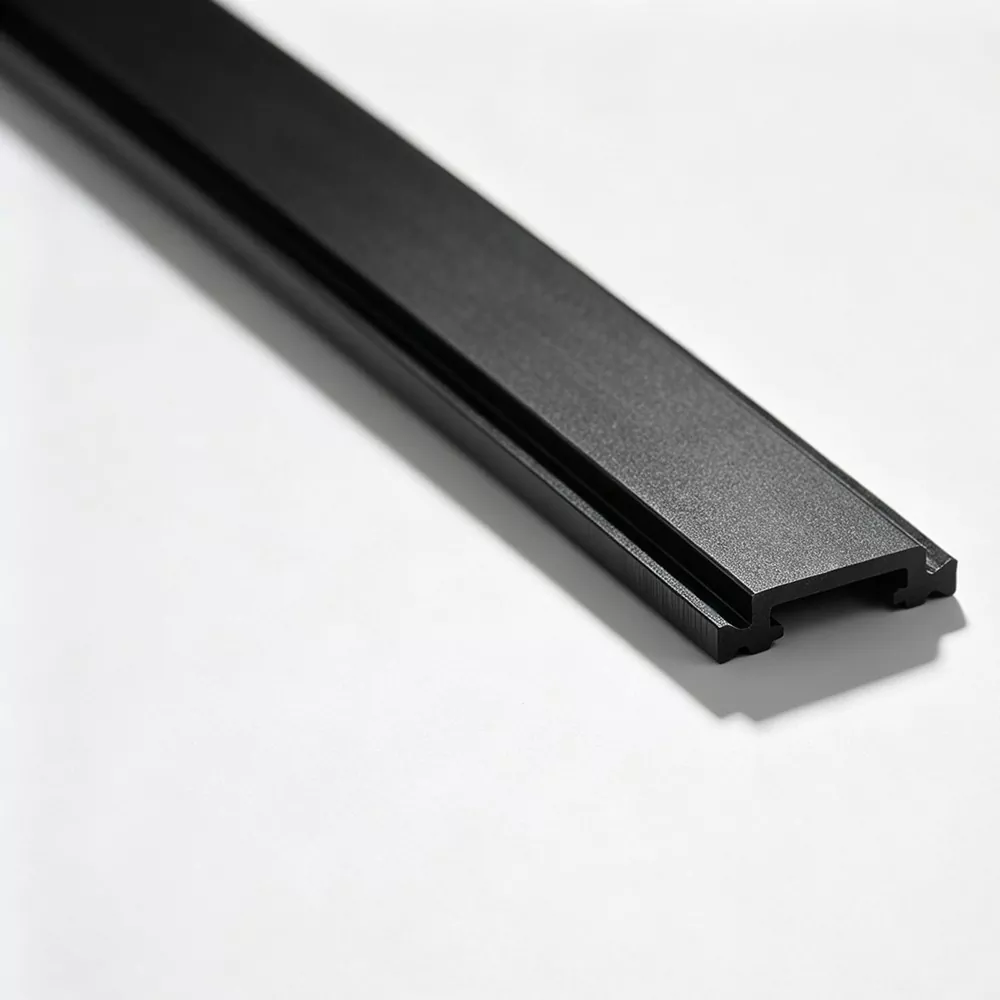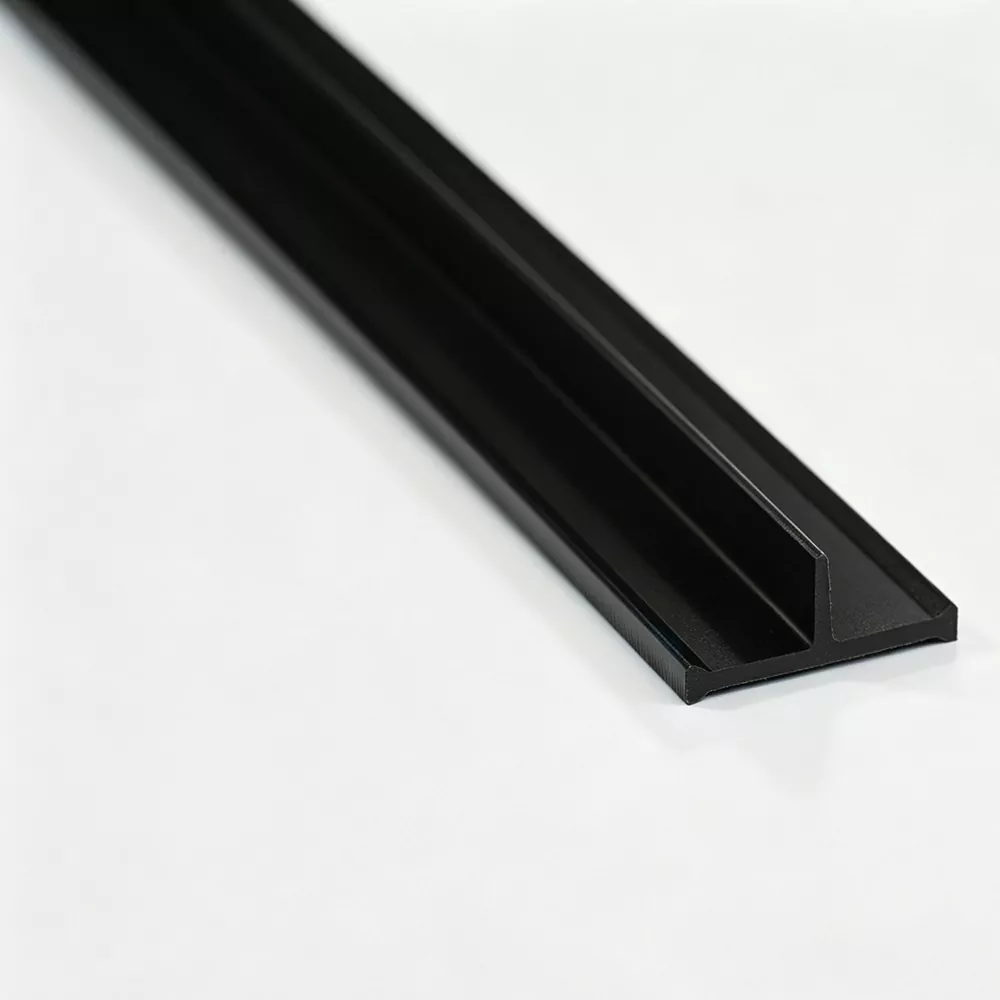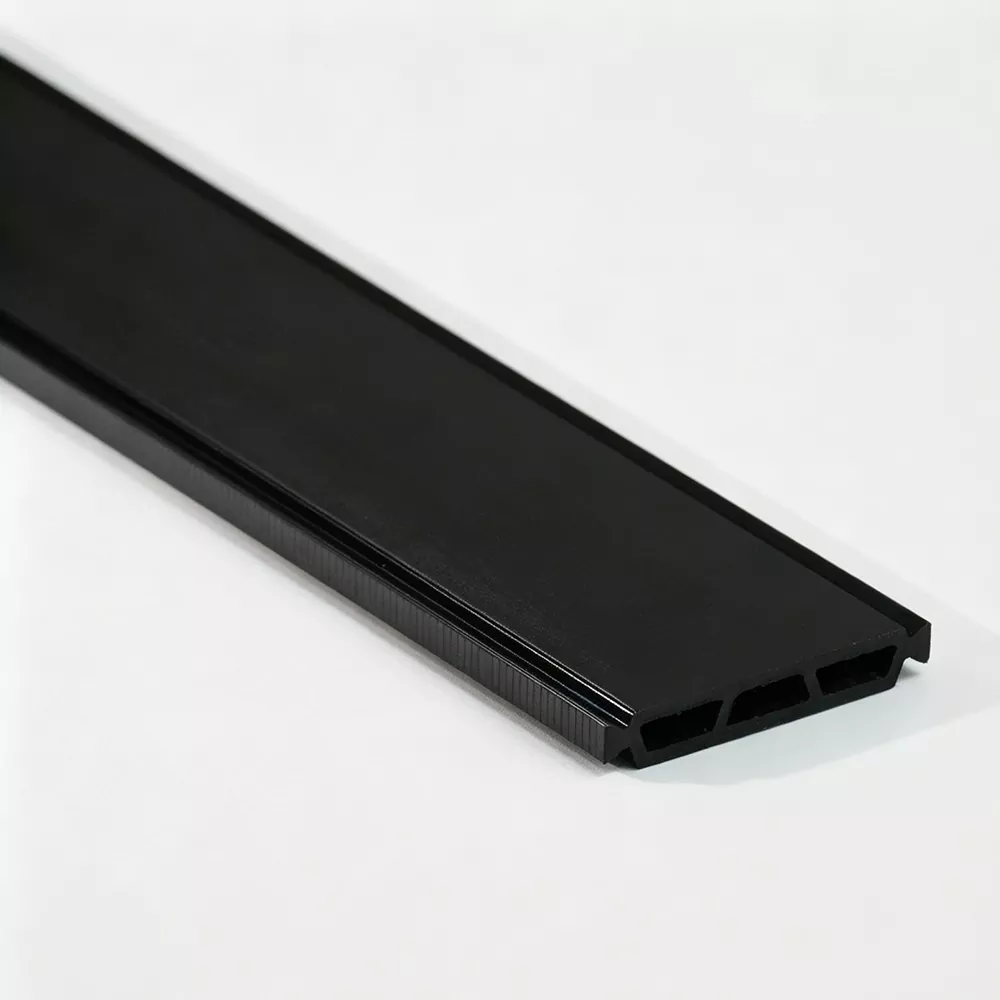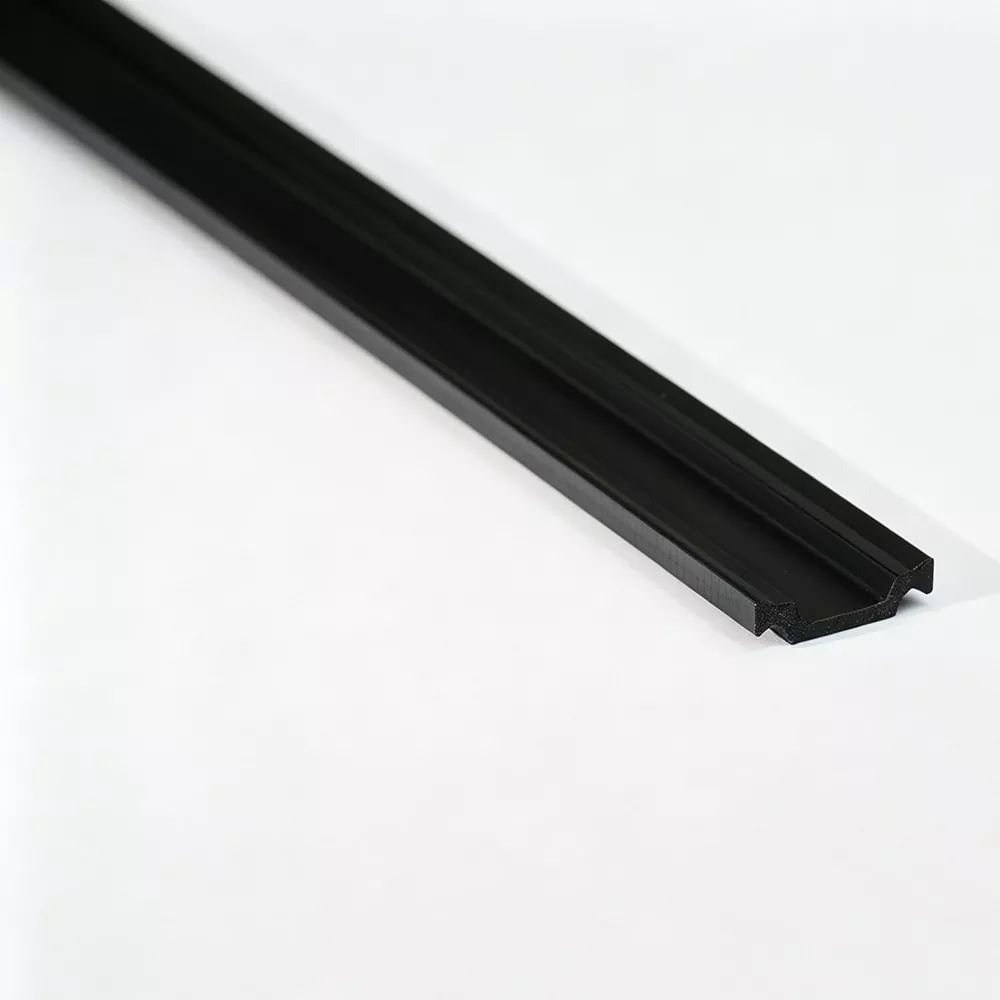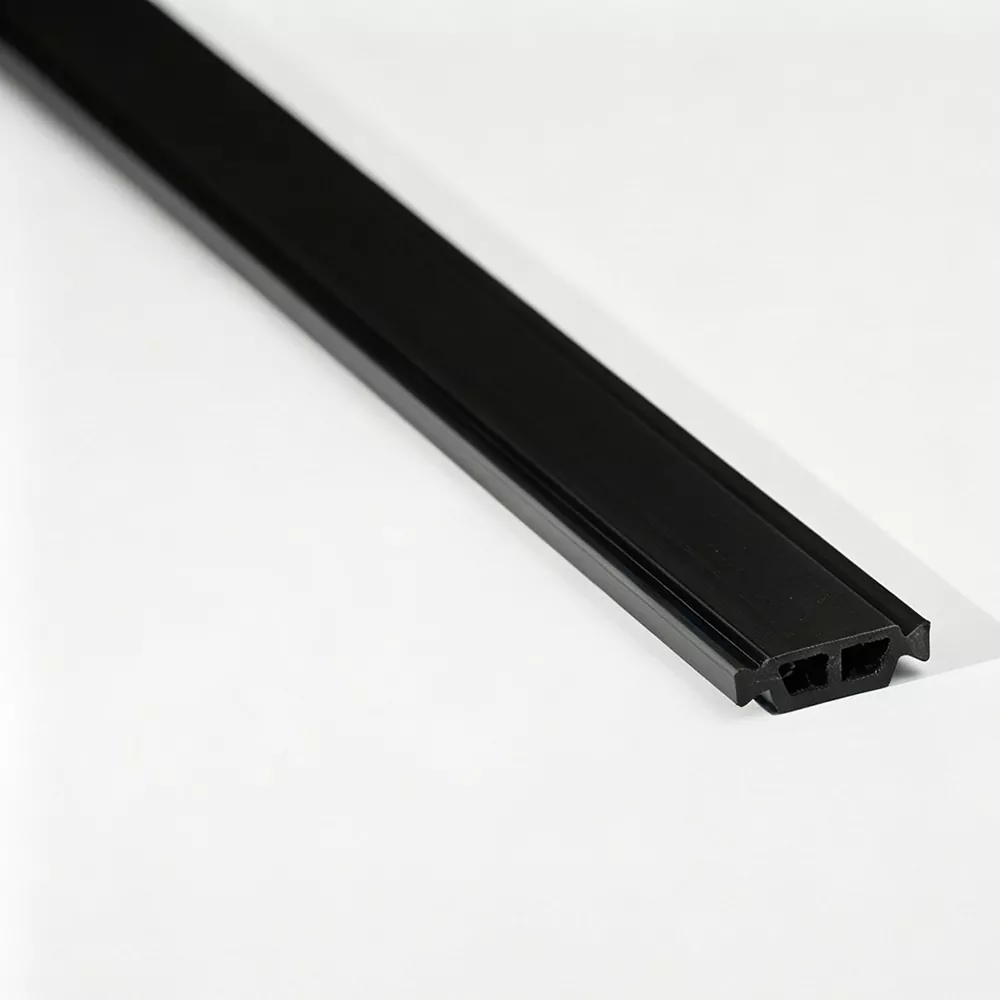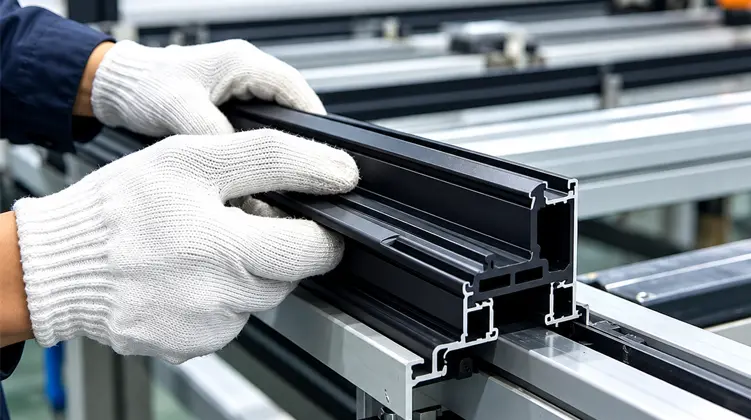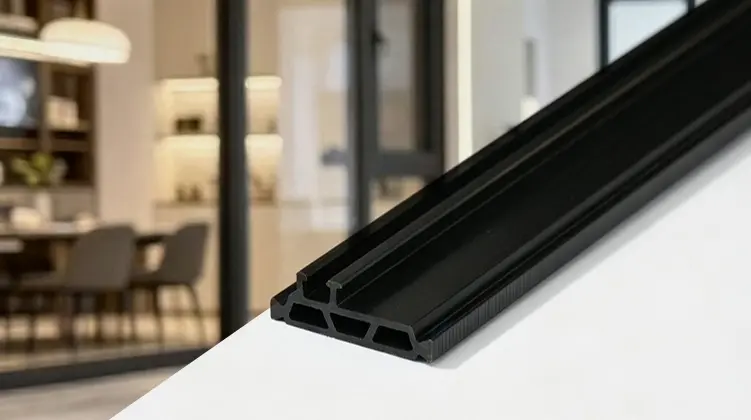
ประสิทธิภาพของโครงอะลูมิเนียมที่แตกหักด้วยความร้อนนั้นขึ้นอยู่กับการเลือกใช้วัสดุโพลีเอไมด์มากกว่า รูปทรงของโปรไฟล์ การเสริมแรง การควบคุมขนาด ความเข้ากันได้ของการประกอบ และเงื่อนไขการใช้งาน ล้วนส่งผลต่อว่าส่วนฉนวนยังคงปลอดภัยและใช้งานได้ตลอดการผลิตและการบริการหรือไม่
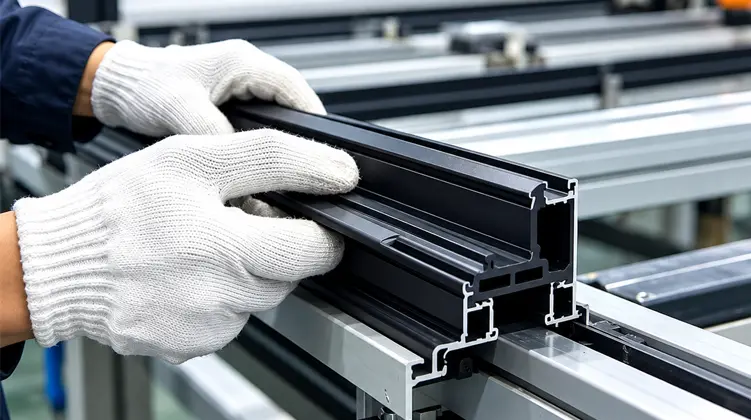
PA66 GF25 แถบหยุดความร้อนเป็นโปรไฟล์ฉนวนโพลีเอไมด์เสริมแรง ใช้เพื่อแยกส่วนอลูมิเนียมภายในและภายนอก และขัดขวางเส้นทางการถ่ายเทความร้อนของโลหะโดยตรงผ่านเฟรมที่แตกเนื่องจากความร้อน แถบที่เหมาะสมจะต้องตรงกับการอัดขึ้นรูปอะลูมิเนียม แทนที่จะเลือกตามชื่อวัสดุเพียงอย่างเดียว ความกว้าง ความสูง ความหนา รูปทรงร่อง โครงสร้างการล็อค การแยกที่จำเป็น และกระบวนการประกอบทั้งหมดต้องได้รับการพิจารณาร่วมกัน โดยทั่วไปวัสดุจะเสริมด้วยใยแก้ว 25% เพื่อปรับปรุงความแข็งแกร่งและเสถียรภาพทางกล สำหรับระบบสถาปัตยกรรม วัตถุประสงค์เชิงปฏิบัติคือโปรไฟล์ที่สามารถแทรกหรือขึ้นรูปเป็นม้วนได้อย่างสม่ำเสมอ คงขนาดไว้ และยังคงมีส่วนร่วมทางกลไกกับส่วนอะลูมิเนียมโดยรอบ
สารบัญ
คลิกส่วนด้านล่างเพื่อข้ามไปยังส่วนนั้นโดยตรง
- เหตุใดแผนก Thermal Break จึงมีความสำคัญ
- PA66 GF25 หมายถึงอะไรในทางปฏิบัติ
- เรขาคณิตของโปรไฟล์อลูมิเนียมกำหนดแถบได้อย่างไร
- โปรไฟล์ประเภทใดที่ใช้กันทั่วไป?
- ในกรณีที่ใช้โปรไฟล์ฉนวนเหล่านี้
- กระบวนการอัดรีดส่งผลต่อคุณภาพของโปรไฟล์อย่างไร
- สิ่งที่ควรตรวจสอบระหว่างการควบคุมคุณภาพ?
- ผู้ประกอบควรดูเพื่ออะไร?
- วิธีเตรียมตัวสำหรับการพัฒนาโปรไฟล์ใหม่
- คำถามที่พบบ่อย
เหตุใดแผนก Thermal Break จึงมีความสำคัญ
อลูมิเนียมมีคุณค่าในด้านความแข็งแรง ความต้านทานการกัดกร่อน รูปลักษณ์ และความง่ายในการอัดขึ้นรูป แต่อะลูมิเนียมก็นำความร้อนได้ง่ายเช่นกัน การออกแบบที่แยกส่วนด้วยความร้อนช่วยแก้ปัญหาดังกล่าวด้วยการแยกส่วนอะลูมิเนียมด้วยวัสดุที่ไม่ใช่โลหะ
ในส่วนประกอบของหน้าต่าง ประตู หรือผนังม่านที่แยกความร้อน ส่วนอะลูมิเนียมภายในและส่วนอะลูมิเนียมภายนอกไม่ได้มีวัตถุประสงค์เพื่อสร้างทางเดินโลหะเดียวอย่างต่อเนื่อง แต่จะมีการวางโปรไฟล์โพลีเอไมด์ไว้ระหว่างกัน สิ่งนี้จะสร้างการหยุดชะงักทางกายภาพในเส้นทางนำไฟฟ้าและสนับสนุนกลยุทธ์การแยกความร้อนของเฟรม
แถบจึงมีสองงานที่ต้องทำงานร่วมกัน ขั้นแรก จะต้องสร้างการแบ่งแยกระหว่างชิ้นส่วนอะลูมิเนียมตามที่ต้องการ ประการที่สอง ต้องยังคงยึดกลไกเข้ากับโปรไฟล์ระหว่างการประกอบและการใช้งานในภายหลัง แถบที่ช่วยแยกส่วนแต่ไม่พอดีกับช่องอย่างถูกต้องไม่ใช่วิธีแก้ปัญหาในทางปฏิบัติ ในทำนองเดียวกัน แถบที่มีขนาดพอดีแต่ขาดเสถียรภาพทางกลที่จำเป็นสำหรับการแทรกและการรีดสามารถสร้างปัญหาในการผลิตได้
ฟังก์ชั่นความร้อน
ส่วนโพลีเอไมด์ขัดขวางการถ่ายเทความร้อนระหว่างโลหะกับโลหะโดยตรงผ่านเฟรม และสนับสนุนแนวคิดการแยกความร้อนโดยรวมของการอัดขึ้นรูปอะลูมิเนียม
ฟังก์ชั่นทางกล
โปรไฟล์จะต้องยึดติดกับส่วนอะลูมิเนียมและต้านทานความต้องการทางกลที่เกิดขึ้นระหว่างการแทรก การรีด การขึ้นรูป และการบริการ
นี่คือเหตุผลที่การเลือกแถบควรเริ่มต้นด้วยโปรไฟล์อะลูมิเนียม แทนที่จะเริ่มต้นด้วยชื่อแค็ตตาล็อก ช่อง ร่อง โครงสร้างการล็อค และความลึกของหน้าสัมผัสที่ต้องการทำให้เกิดข้อจำกัดทางวิศวกรรมที่แท้จริง
PA66 GF25 หมายถึงอะไรในทางปฏิบัติ
PA66 หมายถึงโพลีเอไมด์ 66 ซึ่งเป็นเทอร์โมพลาสติกเชิงวิศวกรรมที่รู้จักกันในด้านความแข็งแรง ความแข็ง ความคงตัวของขนาด และความต้านทานต่อการโหลดทางกล การกำหนด “GF25” ระบุว่าวัสดุมีการเสริมใยแก้ว 25% ในโปรไฟล์การแตกเนื่องจากความร้อน การเสริมแรงนี้ใช้เพื่อเพิ่มความแข็งแกร่งและปรับปรุงความเสถียรทางกล เมื่อเปรียบเทียบกับสูตรโพลีเอไมด์ที่ไม่เสริมแรง
การเสริมแรงด้วยใยแก้ว 25%
โปรไฟล์โพลีเอไมด์เสริมแรงจำเป็นต้องรับมือกับแรงที่เกิดขึ้นระหว่างการประกอบ ในระบบอะลูมิเนียมที่แตกหักด้วยความร้อนหลายระบบ แถบดังกล่าวจะถูกสอดเข้าไปในร่องที่เตรียมไว้ จากนั้นจึงยึดให้แน่นด้วยกระบวนการรีด การเสริมแรงช่วยให้โปรไฟล์รักษารูปร่างที่มั่นคงเมื่อมีการใช้แรงทางกลตามเส้นทางการประกอบ
ใยแก้วยังส่งผลต่อพฤติกรรมของวัสดุในลักษณะที่ทำให้การควบคุมกระบวนการมีความสำคัญ การกระจายตัวและการวางแนวของเส้นใยอาจส่งผลต่อความแข็งแรงตามยาว ความต้านทานแรงเฉือนตามขวาง ลักษณะของพื้นผิว และความสม่ำเสมอของมิติ กระบวนการผลิตจึงต้องควบคุมอุณหภูมิมากกว่าการอัดขึ้นรูปเพียงอย่างเดียว
ความเสถียรของมิติ
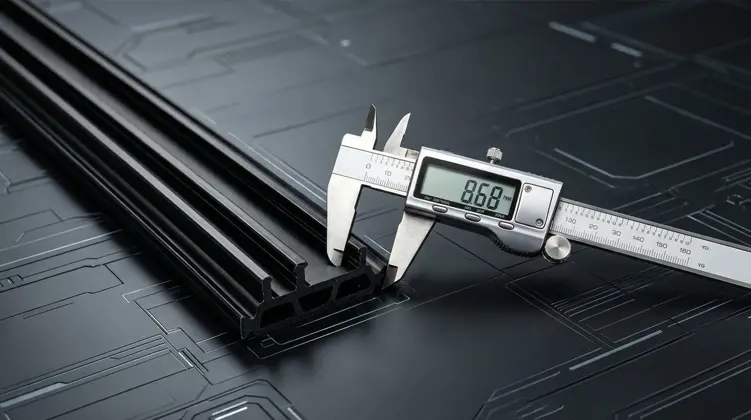
แถบกันความร้อนเป็นโปรไฟล์ที่มีความแม่นยำมากกว่าแผ่นพลาสติกธรรมดา ความกว้าง ความสูง รูปทรงของผนัง คุณสมบัติการล็อค และความหนาจะต้องสม่ำเสมอเพียงพอที่จะเข้ากับช่องอะลูมิเนียม การเปลี่ยนแปลงขนาดเล็กน้อยอาจส่งผลต่อแรงแทรก ความลึกของการเชื่อม และการเชื่อมต่อเชิงกลขั้นสุดท้าย
สภาพการอัดขึ้นรูป การระบายความร้อน และการขึ้นรูป ล้วนมีส่วนทำให้เกิดความเสถียรดังกล่าว การระบายความร้อนที่รุนแรงเกินไปหรือสมดุลไม่ดีอาจส่งผลต่อการหดตัวและรูปร่างโปรไฟล์ ความเร็วในการดึงยังส่งผลต่อขนาดของส่วนที่อัดขึ้นรูปต่อเนื่องอีกด้วย ด้วยเหตุนี้ การผลิตโปรไฟล์จึงต้องมีการควบคุมความร้อน ความเร็ว เครื่องมือ และสภาวะความเย็นร่วมกัน
ความต้านทานต่อความต้องการทางกลในระยะยาว
โปรไฟล์ตัวกันความร้อนสามารถคงอยู่ภายในโครงอลูมิเนียมได้หลายปี ในช่วงเวลาดังกล่าว วัสดุคาดว่าจะรักษาความสมบูรณ์ทางกลที่เพียงพอในขณะที่ต้องเผชิญกับการเปลี่ยนแปลงสภาพแวดล้อมซ้ำๆ ข้อกำหนดที่แน่นอนขึ้นอยู่กับระบบเฟรม สภาพอากาศในท้องถิ่น มาตรฐานการออกแบบ และเงื่อนไขการบริการที่ต้องการ
- ความแข็ง: important for maintaining the section shape during profile assembly.
- ความสม่ำเสมอของมิติ:จำเป็นสำหรับการมีส่วนร่วมที่คาดการณ์ได้กับการอัดขึ้นรูปอะลูมิเนียม
- ความต้านทานแรงเฉือน:เกี่ยวข้องกับบริเวณที่แถบต้องรับแรงที่เกิดจากการประกอบและการโหลดโปรไฟล์
- เสถียรภาพทางความร้อน:เกี่ยวข้องเนื่องจากเฟรมเผชิญกับการเปลี่ยนแปลงอุณหภูมิระหว่างการบริการ
- ความสอดคล้องของกระบวนการ:จำเป็นเมื่อใช้รูปทรงแถบเดียวกันในการดำเนินการผลิตซ้ำๆ
คุณลักษณะเหล่านี้อธิบายว่าทำไมจึงใช้โพลีเมอร์วิศวกรรมเสริมแรงแทนโปรไฟล์พลาสติกทั่วไป ส่วนตัดความร้อนต้องทำหน้าที่เป็นส่วนหนึ่งของชุดประกอบโครงสร้าง ไม่ใช่เพียงเป็นตัวกั้นฉนวนเท่านั้น
เรขาคณิตของโปรไฟล์อลูมิเนียมกำหนดแถบได้อย่างไร
การออกแบบตัวแยกความร้อนที่ประสบความสำเร็จเริ่มต้นจากการอัดขึ้นรูปอะลูมิเนียมจริง ชื่อผลิตภัณฑ์ เช่น I-Type, C-Type หรือ T-Type อธิบายถึงตระกูลส่วนทั่วไป แต่ไม่ได้แทนที่ข้อมูลมิติที่จำเป็นสำหรับการจับคู่ที่ถูกต้อง
วิธีการทางวิศวกรรมที่มีประโยชน์ที่สุดคือการเปรียบเทียบช่องอะลูมิเนียมกับขนาดที่สอดคล้องกันของแถบโพลีเอไมด์ ความสัมพันธ์สามารถสรุปได้จากปัจจัยต่อไปนี้
| ปัจจัยโปรไฟล์อลูมิเนียม | ข้อกำหนดแถบที่เกี่ยวข้อง | เหตุใดการแข่งขันจึงมีความสำคัญ |
|---|---|---|
| ความกว้างของช่อง | ความกว้างของแถบ | แถบดังกล่าวต้องอยู่ในช่องที่ต้องการโดยไม่มีการหลวมหรือความต้านทานการแทรกมากเกินไป |
| ความลึกของโพรง | ความสูงของโปรไฟล์ | ความสูงจะส่งผลต่อความลึกของแถบที่แนบกับส่วนอะลูมิเนียม |
| โครงสร้างร่อง | การล็อคเรขาคณิต | คุณสมบัติการล็อคจะต้องโต้ตอบอย่างถูกต้องกับร่องอลูมิเนียมที่เตรียมไว้ |
| จำเป็นต้องแยก | ความหนาของแถบ | ความหนามีส่วนช่วยในการแยกส่วนระหว่างส่วนอะลูมิเนียม |
| กระบวนการประกอบ | การแทรกและความเข้ากันได้ของการกลิ้ง | ส่วนนี้จะต้องทนต่อวิธีการผลิตที่เลือกไว้โดยไม่เกิดการแตกร้าวหรือสูญเสียการควบคุมมิติ |
เริ่มต้นด้วยการวาดหรือโปรไฟล์ทางกายภาพ
แบบเขียนแบบการอัดขึ้นรูปอะลูมิเนียมที่มีขนาดให้จุดเริ่มต้นที่ชัดเจนที่สุด เนื่องจากแสดงให้เห็นความกว้างของโพรง ขนาดร่อง รูปทรงของผนัง และพิกัดความเผื่อวิกฤต โปรไฟล์ทางกายภาพยังสามารถให้ข้อมูลที่เป็นประโยชน์เมื่อไม่มีแบบร่างหรือเมื่อต้องมีการตรวจสอบการอัดขึ้นรูปจริง
สำหรับงานพัฒนา โดยทั่วไปข้อมูลที่เป็นประโยชน์ที่สุดได้แก่:
- ความกว้างและความลึกของช่องอลูมิเนียม
- ตำแหน่งและรูปทรงของร่องล็อค
- การแยกความร้อนที่จำเป็นระหว่างส่วนอลูมิเนียม
- ความคลาดเคลื่อนของหน้าตัดของแถบและขนาดที่ต้องการ
- ลำดับการประกอบที่ใช้ในการแทรกและยึดโปรไฟล์
- ปัญหาการผลิตที่ทราบ เช่น การแทรกหรือการแตกร้าวที่ยาก
เหตุใดความแม่นยำของส่วนจึงมีความสำคัญ
ลองนึกภาพแถบที่กว้างเกินไปเล็กน้อยสำหรับช่องอัดขึ้นรูป แรงแทรกอาจเพิ่มขึ้น และผู้ติดตั้งหรือสายการผลิตอาจต้องการแรงดันเชิงกลมากกว่าที่ตั้งใจไว้ แถบที่แคบเกินไปอาจสร้างปัญหาตรงกันข้าม: การยึดเกาะหรือการเคลื่อนไหวไม่เพียงพอระหว่างการประกอบ
ความสูงและเรขาคณิตการล็อคก็มีความสำคัญในลักษณะเดียวกัน โปรไฟล์อาจดูถูกต้องเมื่อแยกออกจากกัน ในขณะที่ยังคงไม่สามารถเชื่อมต่อกับร่องอะลูมิเนียมเฉพาะได้ นั่นคือเหตุผลว่าทำไมการพัฒนาตัวแยกความร้อนจึงได้รับการปฏิบัติอย่างดีที่สุดในฐานะระบบโปรไฟล์ที่ตรงกัน
ตรวจสอบกลุ่มผลิตภัณฑ์โพลีเอไมด์ที่มีอยู่ร่วมกับขนาดโปรไฟล์อลูมิเนียมก่อนสรุปสเปค
โปรไฟล์ประเภทใดที่ใช้กันทั่วไป?
รูปทรงการอัดขึ้นรูปอะลูมิเนียมที่แตกต่างกันจำเป็นต้องมีส่วนแยกความร้อนที่แตกต่างกัน โดยทั่วไปตระกูลโปรไฟล์จะถูกระบุด้วยรูปร่างหน้าตัดและการจัดเรียงล็อค
โปรไฟล์ประเภท I
ส่วนประเภท I มักเกี่ยวข้องกับรูปทรงการแยกด้วยความร้อนที่ค่อนข้างตรงไปตรงมา ความเหมาะสมขั้นสุดท้ายขึ้นอยู่กับความกว้าง ความสูง การจัดเรียงร่อง และสภาพการเชื่อมต่อของการอัดขึ้นรูปอะลูมิเนียม ดังนั้นการกำหนด "I" จึงควรถือเป็นกลุ่มโปรไฟล์มากกว่ามิติสากล
โปรไฟล์ประเภท C
ส่วนประเภท C มีรูปทรงรอบๆ รูปทรงการมีส่วนร่วมที่แตกต่างกัน และอาจเลือกได้ในกรณีที่การอัดขึ้นรูปอะลูมิเนียมใช้ช่องหรือโครงสร้างการล็อคที่สอดคล้องกัน คุณสมบัติช่องเปิดและด้านข้างต้องเข้ากันกับโปรไฟล์อะลูมิเนียมอย่างระมัดระวัง
โปรไฟล์ T-Type
ส่วนประเภท T ถูกใช้ในกรณีที่การอัดขึ้นรูปอะลูมิเนียมมีรูปทรงที่เหมาะกับโปรไฟล์การมีส่วนร่วมรูปตัว T ขนาดที่แน่นอน ตำแหน่งไหล่ และรายละเอียดการล็อคเป็นตัวกำหนดว่าสามารถใส่และยึดแถบได้อย่างถูกต้องหรือไม่
ส่วนรูปทรงพิเศษ
ระบบอะลูมิเนียมบางระบบใช้ร่องหรือช่องที่ไม่สอดคล้องกับตระกูลหน้าตัดมาตรฐาน ในกรณีดังกล่าว สามารถพัฒนาหน้าตัดพิเศษตามการอัดขึ้นรูปจริงได้ ข้อมูลที่สำคัญที่สุดคือแบบร่างโปรไฟล์อะลูมิเนียมหรือตัวอย่างทางกายภาพของโปรไฟล์เอง ร่วมกับวิธีการประกอบและขนาดที่สำคัญ
ในกรณีที่ใช้โปรไฟล์ฉนวนเหล่านี้
ระบบอะลูมิเนียมที่แตกหักด้วยความร้อนถูกนำมาใช้กับงานสถาปัตยกรรมหลายประเภท แม้ว่าวัตถุประสงค์การออกแบบจะเกี่ยวข้องกันในแต่ละกรณี แต่รูปทรงของโปรไฟล์และข้อกำหนดทางกลอาจแตกต่างกันไปตามโครงสร้างของเฟรม
หน้าต่างอลูมิเนียม
โปรไฟล์ตัวกั้นความร้อนได้รับการติดตั้งระหว่างส่วนอลูมิเนียมภายในและภายนอกของกรอบหน้าต่างและวงกบ แถบนี้รองรับการแยกตัวจากความร้อนในขณะที่ยังคงยึดกลไกไว้ภายในโครงสร้างเฟรม
ประตูอลูมิเนียม
โปรไฟล์ประตูจำเป็นต้องมีการเชื่อมต่อที่มั่นคง เนื่องจากการประกอบที่เสร็จแล้วอาจพบการเปิด ปิด การจัดการ และการสัมผัสต่อสิ่งแวดล้อมซ้ำๆ ส่วนแบ่งความร้อนจะต้องยังคงเข้ากันได้กับกระบวนการล็อคและกลิ้งที่เลือก
ระบบผนังม่าน
โครงผนังม่านอาจรวมถึงลูกกรง วงกบท้าย และส่วนอะลูมิเนียมแยกความร้อนที่เกี่ยวข้อง ขนาดโปรไฟล์อาจแตกต่างกันอย่างมากระหว่างระบบ ดังนั้นการจับคู่รูปทรงเรขาคณิตจึงเป็นสิ่งสำคัญ
โปรไฟล์อลูมิเนียมสถาปัตยกรรมอื่น ๆ
การอัดขึ้นรูปแยกด้วยความร้อนแบบพิเศษอาจต้องใช้ส่วนฉนวนที่ไม่ได้มาตรฐาน การพัฒนาโปรไฟล์แบบกำหนดเองสามารถจัดการกับขนาด โครงสร้างร่อง หรือข้อจำกัดในการประกอบที่ผิดปกติได้
ควรคำนึงถึงเงื่อนไขการใช้งานเมื่อเลือกสูตรวัสดุและรูปทรงโปรไฟล์ เฟรมที่ติดตั้งในสภาพแวดล้อมที่แปรผันตามอุณหภูมิอาจมีการเคลื่อนที่ของมิติซ้ำๆ ในขณะที่ระบบส่วนหน้าสามารถนำเสนอความต้องการทางกลและสิ่งแวดล้อมเพิ่มเติม
สิ่งสำคัญคือต้องแยกแยะฟังก์ชันการระบายความร้อนของแถบออกจากประสิทธิภาพการระบายความร้อนรวมของเฟรมที่เสร็จแล้ว แถบดังกล่าวขัดขวางการนำไฟฟ้าโดยตรงผ่านส่วนอะลูมิเนียม แต่พฤติกรรมความร้อนขั้นสุดท้ายของหน้าต่าง ประตู หรือผนังม่านยังขึ้นอยู่กับกระจก ซีล รูปทรงของกรอบ ช่องอากาศ ข้อต่อ และรายละเอียดการติดตั้งด้วย
กระบวนการอัดรีดส่งผลต่อคุณภาพของโปรไฟล์อย่างไร
ความสม่ำเสมอของโปรไฟล์การแตกเนื่องจากความร้อนขึ้นอยู่กับวิธีการประมวลผลสารประกอบโพลิเอไมด์เสริมแรงเป็นอย่างมาก ลำดับการผลิตที่มีการควบคุมช่วยให้หน้าตัดมีความเสถียรตั้งแต่วัตถุดิบจนถึงความยาวสำเร็จรูป
การผสมวัสดุ
เรซิน PA66 และใยแก้วได้รับการเตรียมและควบคุมก่อนเข้าสู่กระบวนการอัดขึ้นรูป
การอัดขึ้นรูป
วัสดุเสริมแรงจะผ่านเครื่องมือโปรไฟล์เพื่อสร้างรูปทรงหน้าตัดที่ต้องการ
การระบายความร้อนและการขึ้นรูป
สภาพความเย็นและความเร็วในการดึงจะถูกควบคุมเพื่อรักษาขนาดให้คงที่หลังจากการอัดขึ้นรูป
การตัดที่แม่นยำ
โปรไฟล์ต่อเนื่องถูกตัดหรือเตรียมในแบบฟอร์มการจัดหาที่ร้องขอเพื่อใช้ในภายหลัง
การควบคุมวัตถุดิบ
วัสดุตั้งต้นมีผลโดยตรงต่อพฤติกรรมการอัดขึ้นรูป สามารถตรวจสอบ PA66 และวัสดุใยแก้วที่เข้ามาเพื่อตรวจสอบคุณลักษณะ เช่น ดัชนีการไหลของของเหลว ปริมาณการเสริมแรง และสภาพความชื้น การจัดการความชื้นมีความเกี่ยวข้องเป็นพิเศษกับกระบวนการผลิตโพลีเอไมด์ เนื่องจากปริมาณน้ำอาจส่งผลต่อพฤติกรรมการหลอมเหลวและประสิทธิภาพของวัสดุขั้นสุดท้าย
อุณหภูมิการอัดขึ้นรูปและความเร็วในการดึง
โพลีเอไมด์เสริมแรงจะต้องได้รับการประมวลผลภายในสภาวะอุณหภูมิที่ควบคุม เพื่อให้สารที่หลอมละลายเติมโปรไฟล์ที่ตายอย่างสม่ำเสมอ โดยไม่ทำให้เกิดการย่อยสลายหรือความไม่เสถียรของมิติโดยไม่จำเป็น ความเร็วในการดึงยังส่งผลต่อขนาดโปรไฟล์ด้วย เนื่องจากสารอัดรีดสามารถเปลี่ยนขนาดได้ในขณะที่เย็นตัวลง
ด้วยเหตุนี้ อุณหภูมิและความเร็วของสายจึงควรถือเป็นกระบวนการที่มีการประสานงานมากกว่าการตั้งค่าแบบแยกส่วน เมื่อโปรไฟล์มีร่องแคบหรือมีลักษณะการล็อคเล็กๆ แม้แต่การเปลี่ยนแปลงขนาดเล็กน้อยก็สามารถส่งผลต่อความพอดีในขั้นสุดท้ายได้
การระบายความร้อนและการขึ้นรูป
การระบายความร้อนเป็นหนึ่งในขั้นตอนที่สำคัญที่สุดสำหรับความเสถียรของโปรไฟล์ ระบบทำความเย็นจำเป็นต้องขจัดความร้อนออกในลักษณะที่ได้รับการควบคุม เพื่อให้ส่วนที่อัดออกมาคงรูปทรงที่ต้องการไว้ การระบายความร้อนที่ไม่สม่ำเสมออาจทำให้เกิดการบิดเบี้ยว การบิดเบี้ยว หรือขนาดทั่วทั้งโปรไฟล์ที่ไม่สอดคล้องกัน
การวางแนวใยแก้ว
กระบวนการอัดขึ้นรูปยังส่งผลต่อการวางแนวของใยแก้วด้วย การวางแนวที่ควบคุมสามารถรองรับความแข็งแรงตามยาวในขณะที่ยังคงรักษาคุณลักษณะทางกลที่จำเป็นทั่วทั้งส่วน สิ่งนี้มีความเกี่ยวข้องเป็นพิเศษกับโปรไฟล์ที่ต้องทนต่อแรงแทรกและการขึ้นรูปม้วน
ระบบการผลิตที่อธิบายไว้สำหรับจิงซิงรวมถึงการเตรียมวัสดุ สายการอัดรีดสกรูคู่ขนานหลายสาย แม่พิมพ์ที่พัฒนาตนเอง ระบบทำความเย็น การขึ้นรูป และการตัด กระบวนการนี้ถูกจัดเรียงเพื่อให้ขั้นตอนการผลิตหลักยังคงอยู่ในระบบการผลิตเดียว
สิ่งที่ควรตรวจสอบระหว่างการควบคุมคุณภาพ?
การควบคุมคุณภาพสำหรับโปรไฟล์ตัวแยกความร้อนมีประโยชน์มากกว่าเมื่อครอบคลุมกระบวนการผลิตตลอดจนผลิตภัณฑ์สำเร็จรูป การตรวจสอบขั้นสุดท้ายสามารถระบุข้อบกพร่องได้ แต่การตรวจสอบในกระบวนการตามปกติจะให้ข้อมูลก่อนหน้านี้เกี่ยวกับการเบี่ยงเบนของมิติหรือปัญหาพื้นผิว
การตรวจสอบในกระบวนการ
ในระหว่างการอัดขึ้นรูปอย่างต่อเนื่อง สามารถตรวจสอบตัวอย่างการผลิตตามช่วงเวลาที่สม่ำเสมอเพื่อดูขนาดหน้าตัดและข้อบกพร่องที่มองเห็นได้ นอกจากนี้ยังสามารถบันทึกพารามิเตอร์กระบวนการเพื่อให้สามารถเชื่อมโยงการเปลี่ยนแปลงในสายการผลิตกับผลลัพธ์ในมิติต่อมาได้
- ความกว้างและความสูงของหน้าตัด
- ขนาดร่องและล็อคที่สำคัญ
- ความหนาของผนังและความสมมาตรของโปรไฟล์ตามที่เกี่ยวข้อง
- ข้อบกพร่องที่พื้นผิว การเสียรูป หรือการแตกร้าวที่มองเห็นได้
- บันทึกพารามิเตอร์การผลิตสำหรับการตรวจสอบย้อนกลับ
การประเมินห้องปฏิบัติการ
การประเมินในห้องปฏิบัติการเพิ่มเติมอาจครอบคลุมถึงความหนาแน่น ความแข็งของฝั่ง ความต้านทานแรงดึงตามยาว ความต้านทานแรงดึงตามขวาง การต้านทานน้ำ การเสื่อมสภาพจากความร้อน และลักษณะการขยายตัวเชิงเส้น
การทดสอบเหล่านี้ไม่ได้ตอบคำถามทางวิศวกรรมเดียวกันทั้งหมด ความต้านแรงดึงให้ข้อมูลเกี่ยวกับความต้านทานต่อแรงดึง ในขณะที่ความต้านแรงดึงตามขวางจะสัมพันธ์กับความเค้นที่กระทำข้ามโปรไฟล์มากกว่า การขยายตัวเชิงเส้นช่วยให้วิศวกรเข้าใจการเคลื่อนที่ของมิติที่เกี่ยวข้องกับการเปลี่ยนแปลงของอุณหภูมิ
การตรวจสอบก่อนการจัดส่ง
ก่อนจัดส่ง สามารถตรวจสอบลักษณะและขนาดแถบสำเร็จรูปได้ โปรไฟล์แบบตรงอาจเตรียมไว้ให้มีความยาว เช่น 6 เมตรต่อชิ้น ในขณะที่ข้อกำหนดเฉพาะที่เหมาะสมสามารถจัดส่งเป็นม้วนได้ เช่น 500 เมตรต่อม้วน รูปแบบการจัดหาที่ใช้งานได้จริงขึ้นอยู่กับรูปทรงของโปรไฟล์และข้อกำหนดในการประกอบขั้นปลาย
รายงานการตรวจสอบภาษาอังกฤษสามารถแนบไปกับสินค้าได้ตามต้องการ ข้อมูลการตรวจสอบที่ชัดเจนสามารถช่วยให้ทีมผู้ผลิตตรวจสอบได้ว่าโปรไฟล์ที่ได้รับสอดคล้องกับข้อกำหนดที่ตกลงกันไว้
| ขั้นตอนการตรวจสอบ | โฟกัสหลัก | วัตถุประสงค์การผลิต |
|---|---|---|
| การตรวจสอบวัสดุขาเข้า | สภาพวัสดุและลักษณะการเสริมแรง | ยืนยันว่าสารประกอบเริ่มต้นเหมาะสำหรับการอัดรีดแบบควบคุม |
| การตรวจสอบระหว่างดำเนินการ | ขนาดและสภาพพื้นผิว | ตรวจจับการเคลื่อนตัวของโปรไฟล์ก่อนที่การดำเนินการผลิตที่ยาวนานจะเสร็จสิ้น |
| การทดสอบในห้องปฏิบัติการ | ลักษณะทางกล ความร้อน และทางกายภาพ | ประเมินคุณสมบัติตามข้อกำหนดทางเทคนิคที่เกี่ยวข้อง |
| การตรวจสอบก่อนการจัดส่ง | ลักษณะ ขนาด และความสอดคล้องของการสั่งซื้อ | ตรวจสอบโปรไฟล์ที่เสร็จสมบูรณ์ก่อนจัดส่ง |
ผู้ประกอบควรดูเพื่ออะไร?
แม้แต่แถบที่อัดขึ้นรูปอย่างแม่นยำก็สามารถสร้างปัญหาได้เมื่อโปรไฟล์อะลูมิเนียม เครื่องมือ และเงื่อนไขการประกอบไม่ตรงกันอย่างถูกต้อง ดังนั้นการแทรกและการกลิ้งจึงควรถือเป็นส่วนหนึ่งของการออกแบบโปรไฟล์ แทนที่จะเป็นข้อกังวลด้านดาวน์สตรีมที่แยกจากกัน
แรงแทรก
แถบที่เข้าไปในร่องอลูมิเนียมที่มีความต้านทานมากเกินไปอาจบ่งบอกถึงมิติที่ไม่ตรงกัน รูปทรงการล็อคที่ไม่เหมาะสม หรือสภาพการประกอบที่จำเป็นต้องปรับเปลี่ยน แรงแทรกสูงอาจเพิ่มความเสี่ยงต่อความเสียหายของโปรไฟล์ โดยเฉพาะอย่างยิ่งในส่วนที่มีผนังแคบหรือคุณลักษณะการล็อคที่แหลมคม
การแคร็กระหว่างการประกอบ
การแคร็กไม่ควรเกิดจากตัววัสดุโดยอัตโนมัติ สาเหตุที่เป็นไปได้อาจรวมถึงแรงทางกลที่มากเกินไป รูปทรงร่องที่ไม่เหมาะสม ขนาดที่แน่นเกินไป การวางแนวที่ไม่ดี หรือสภาวะการประมวลผลที่ไม่ถูกต้อง การตรวจสอบการอัดขึ้นรูปอะลูมิเนียมและลำดับการประกอบร่วมกันมักจะให้ประสิทธิผลมากกว่าการตรวจสอบแถบแยกกัน
แรงเฉือนไม่เพียงพอ
การเชื่อมต่อขั้นสุดท้ายต้องทนต่อโหลดที่คาดหวังจากการจัดการและการบริการ หากแถบที่เชื่อมต่อไม่ได้ให้ความต้านทานเพียงพอต่อการเคลื่อนที่สัมพัทธ์ระหว่างส่วนอะลูมิเนียม ปัญหาอาจเกี่ยวข้องกับรูปทรงโปรไฟล์ คุณลักษณะของวัสดุ หรือกระบวนการรีด
ความสม่ำเสมอทั่วทั้งสายการผลิต
โปรไฟล์ที่ทำงานได้ดีระหว่างการทดลองใช้งานครั้งเดียวควรทำงานอย่างสม่ำเสมอในระหว่างการผลิตซ้ำ ขนาดแถบที่สม่ำเสมอทำให้ง่ายต่อการรักษาการแทรกและสภาวะการรีดที่มั่นคงในการอัดขึ้นรูปอะลูมิเนียมหลายชุด
- ตรวจสอบร่องอลูมิเนียม:ยืนยันว่าช่องสะอาด มีมิติถูกต้อง และเข้ากันได้กับแถบ
- ตรวจสอบการจัดตำแหน่งการแทรก:การวางแนวที่ไม่ถูกต้องสามารถเพิ่มแรงและทำให้ขอบโปรไฟล์เสียหายได้
- ตรวจสอบสภาพการหมุน:ยืนยันว่ากระบวนการทางกลเหมาะสมกับรูปทรงของแถบ
- ติดตามความสอดคล้องของมิติ:เปรียบเทียบการวัดโปรไฟล์ขาเข้าและในกระบวนการเมื่อลักษณะการประกอบที่ไม่คาดคิดปรากฏขึ้น
การตรวจสอบเหล่านี้มีประโยชน์อย่างยิ่งเมื่อย้ายจากการอัดขึ้นรูปต้นแบบไปเป็นการผลิตซ้ำ เนื่องจากความแตกต่างเล็กน้อยของขนาดจะสังเกตเห็นได้ชัดเจนมากขึ้นเมื่อประมวลผลความยาวโปรไฟล์จำนวนมากอย่างต่อเนื่อง
วิธีเตรียมตัวสำหรับการพัฒนาโปรไฟล์ใหม่
การพัฒนาส่วนแยกความร้อนสำหรับการอัดขึ้นรูปอะลูมิเนียมแบบใหม่จะง่ายขึ้นเมื่อมีการจัดระเบียบข้อมูลก่อนที่จะพิจารณาการใช้เครื่องมือ วัตถุประสงค์คือเพื่อกำหนดส่วนเชื่อมต่อที่สมบูรณ์ระหว่างส่วนโพลีเอไมด์และโปรไฟล์อะลูมิเนียม
ลำดับการพัฒนาเชิงปฏิบัติสามารถเกิดขึ้นได้หลายขั้นตอน:
- ตรวจสอบภาพวาดอลูมิเนียม:ระบุขนาดของโพรง รูปทรงของร่อง ความหนาของผนัง และค่าความคลาดเคลื่อนวิกฤต
- ยืนยันข้อกำหนดการแยกความร้อน:กำหนดระยะห่างที่ต้องการระหว่างส่วนอลูมิเนียมภายในและภายนอก
- กำหนดหน้าตัดของแถบ:กำหนดความกว้าง ความสูง ความหนา รายละเอียดการล็อค และคุณสมบัติพิเศษใดๆ
- ตรวจสอบกระบวนการประกอบ:ยืนยันทิศทางการแทรก วิธีการกลิ้ง และแรงทางกลที่คาดหวัง
- ประเมินพฤติกรรมการผลิต:ตรวจสอบความเสถียรของมิติ คุณภาพพื้นผิว และประสิทธิภาพการประกอบ
- สรุปข้อกำหนดการผลิต:จัดทำเอกสารเรขาคณิตโปรไฟล์ที่ตกลงร่วมกัน การก่อสร้างวัสดุ จุดตรวจสอบ และแบบฟอร์มการจัดหา
ใช้โปรไฟล์อะลูมิเนียมเป็นข้อมูลอ้างอิงหลัก
ข้อผิดพลาดที่พบบ่อยที่สุดในการพัฒนาโปรไฟล์คือการเริ่มต้นด้วยขนาดแถบทั่วไปและพยายามบังคับการอัดขึ้นรูปอะลูมิเนียมให้ตรงกัน วิธีการที่เชื่อถือได้มากกว่าคือกลับกัน: เริ่มต้นจากการอัดขึ้นรูปและกำหนดส่วนฉนวนรอบๆ ส่วนต่อประสานจริง
โปรไฟล์อะลูมิเนียมทางกายภาพจะมีประโยชน์อย่างยิ่งเมื่อภาพวาดการอัดขึ้นรูปไม่ได้แสดงถึงรูปแบบการผลิตทั้งหมด การเปรียบเทียบแบบร่างกับส่วนจริงจะช่วยระบุปัญหาในทางปฏิบัติ เช่น ความลึกของร่อง รัศมีขอบ หรือความแตกต่างของมิติเฉพาะที่
เก็บข้อกำหนดด้านความร้อนและเครื่องกลไว้ด้วยกัน
แถบนี้ไม่ควรได้รับการออกแบบสำหรับการแยกด้วยความร้อนในขณะที่การเชื่อมต่อทางกลนั้นถือเป็นการพิจารณาในภายหลัง ทั้งสองฟังก์ชันเชื่อมต่อกัน ส่วนที่หนาขึ้นอาจเปลี่ยนแปลงความสัมพันธ์ของโพรงฟัน รูปทรงการล็อคที่แตกต่างกันสามารถเปลี่ยนแรงในการแทรกได้ การสวมให้แน่นยิ่งขึ้นอาจส่งผลต่อพฤติกรรมการประกอบ การตัดสินใจทางวิศวกรรมจึงควรพิจารณาภาคตัดขวางที่สมบูรณ์
แผนสำหรับการทำซ้ำ
ส่วนที่ดีไม่ควรใช้งานได้เพียงครั้งเดียว ควรสามารถอัดรีดได้สม่ำเสมอ ตัดหรือขดในลักษณะควบคุม ขนส่งโดยไม่เสียรูปโดยไม่จำเป็น และประกอบซ้ำๆ ด้วยพฤติกรรมที่คาดเดาได้
ทำความเข้าใจคำศัพท์ในการค้นหาผลิตภัณฑ์
เมื่อวิศวกรหรือทีมจัดซื้อค้นหาPA66 GF25 แถบหยุดความร้อนข้อความค้นหามักจะแสดงถึงข้อกำหนดทางเทคนิคมากกว่าผลิตภัณฑ์สากลรายการเดียว ส่วน “PA66” ระบุตระกูลโพลีเอไมด์ ในขณะที่ “GF25” ระบุถึงการเสริมใยแก้ว 25% ข้อกำหนดที่เหลือยังคงขึ้นอยู่กับการอัดขึ้นรูปอะลูมิเนียมและกระบวนการประกอบที่ต้องการ
ด้วยเหตุผลดังกล่าว การประเมินผลิตภัณฑ์จึงควรย้ายจากระดับคำหลักไปเป็นระดับวิศวกรรม แถบที่เหมาะสมทางเทคนิคถูกกำหนดโดยการผสมผสานระหว่างวัสดุ ขนาดหน้าตัด รูปทรงการล็อค ความสม่ำเสมอในการผลิต และความเข้ากันได้กับโปรไฟล์อะลูมิเนียมเป้าหมาย
คำถามที่พบบ่อย
What are Thermal Break Strips used for?
ใช้เพื่อแยกส่วนอะลูมิเนียมภายในและภายนอก และลดการถ่ายเทความร้อนโดยตรงผ่านโปรไฟล์อะลูมิเนียมที่แตกเนื่องจากความร้อน แถบนี้ยังให้การเชื่อมต่อทางกลภายในการอัดขึ้นรูปอะลูมิเนียมเมื่อรูปทรงและกระบวนการประกอบเข้ากันได้อย่างถูกต้อง
โปรไฟล์กันความร้อนเหล่านี้ทำจากวัสดุอะไร?
วัสดุหลักคือไนลอน PA66 เสริมใยแก้ว 25% โครงสร้างเสริมแรงนี้โดยทั่วไปเรียกว่า PA66 GF25 และเลือกไว้สำหรับความแข็ง ความเสถียรของมิติ และคุณลักษณะทางกลที่จำเป็นสำหรับระบบอะลูมิเนียมที่แตกหักด้วยความร้อน
โดยทั่วไปมีโปรไฟล์ประเภทใดบ้าง?
ตระกูลส่วนทั่วไปประกอบด้วยโปรไฟล์ I-Type, C-Type และ T-Type นอกจากนี้ยังสามารถพัฒนาส่วนที่มีรูปร่างพิเศษสำหรับการอัดขึ้นรูปอะลูมิเนียมที่มีขนาดช่องที่ผิดปกติหรือมีรูปทรงล็อคได้
โปรไฟล์ตัวแบ่งความร้อนมักใช้ที่ไหน?
การใช้งานทั่วไป ได้แก่ หน้าต่างอะลูมิเนียม ประตูอะลูมิเนียม ระบบผนังม่าน บานหน้าต่าง วงกบ และโปรไฟล์อะลูมิเนียมสถาปัตยกรรมอื่นๆ ที่ต้องการการแยกความร้อนระหว่างส่วนภายในและภายนอก
สามารถปรับแต่งหน้าตัดได้หรือไม่?
ใช่. ส่วนที่กำหนดเองสามารถพัฒนาได้โดยใช้การวาดโปรไฟล์อะลูมิเนียมหรือโปรไฟล์ทางกายภาพ โดยคำนึงถึงความกว้างของแถบ ความสูง ความหนา โครงสร้างร่อง รูปทรงการล็อค และวิธีการประกอบที่ต้องการ
ข้อมูลใดที่เป็นประโยชน์สำหรับแถบกันความร้อนแบบปรับแต่งเอง?
ข้อมูลที่เป็นประโยชน์ ได้แก่ แบบร่างโปรไฟล์อะลูมิเนียมหรือโปรไฟล์ทางกายภาพ ขนาดแถบที่ต้องการ โครงสร้างการล็อค การแยกความร้อนเป้าหมาย และวิธีการแทรกหรือการขึ้นรูปม้วนที่ใช้ระหว่างการประกอบ
สามารถใช้แบบฟอร์มการจัดหาใดได้บ้าง?
ข้อมูลจำเพาะที่เหมาะสมสามารถจัดหาเป็นแถบตรง ยาว 6 เมตรต่อชิ้น หรือเป็นโปรไฟล์ขด เช่น 500 เมตรต่อม้วน รูปแบบการใช้งานจริงขึ้นอยู่กับรูปทรงของโปรไฟล์และกระบวนการผลิตขั้นปลาย
ควรประเมินคุณลักษณะคุณภาพใด
การประเมินอาจรวมถึงขนาดโปรไฟล์ ลักษณะ ความหนาแน่น ความแข็งของชายฝั่ง ความต้านทานแรงดึงตามยาวและตามขวาง การต้านทานน้ำ การเสื่อมสภาพจากความร้อน และคุณลักษณะการขยายตัวเชิงเส้น ตามข้อกำหนดที่ใช้กับระบบที่ต้องการ
ความช่วยเหลือด้านเทคนิคสามารถครอบคลุมปัญหาการประกอบได้หรือไม่?
ฝ่ายสนับสนุนด้านเทคนิคสามารถจัดการกับการออกแบบช่องโปรไฟล์ การแทรกแถบ สภาพการขึ้นรูปม้วน และปัญหาทั่วไป เช่น การแทรกยาก การแตกร้าว หรือความต้านทานแรงเฉือนไม่เพียงพอ การตรวจสอบกระบวนการอัดขึ้นรูปและประกอบอะลูมิเนียมร่วมกันสามารถช่วยระบุสาเหตุที่แท้จริงได้
วิศวกรควรเปรียบเทียบตัวเลือกแถบกันความร้อนแบบต่างๆ อย่างไร
เปรียบเทียบโครงสร้างของวัสดุ ขนาดโปรไฟล์ รูปทรงการล็อค ความสม่ำเสมอของขนาด ความเข้ากันได้ของการประกอบ วิธีการตรวจสอบ และแบบฟอร์มการจัดหา การเปรียบเทียบที่มีความหมายมากที่สุดนั้นขึ้นอยู่กับว่าแถบนั้นเข้ากับการอัดขึ้นรูปอะลูมิเนียมจริงได้ดีเพียงใด แทนที่จะพิจารณาจากชื่อผลิตภัณฑ์เพียงอย่างเดียว
รายการตรวจสอบข้อมูลจำเพาะเชิงปฏิบัติ
ก่อนที่จะสรุปโปรไฟล์การหยุดระบายความร้อน จะช่วยยืนยันตัวแปรทางเทคนิคที่สำคัญได้ในที่เดียว รายการตรวจสอบด้านล่างนี้สามารถใช้ได้ในระหว่างการตรวจสอบโปรไฟล์ การสื่อสารกับซัพพลายเออร์ การเตรียมเครื่องมือ หรือการอนุมัติการผลิต
- ยืนยันข้อกำหนดการก่อสร้างวัสดุ PA66 และข้อกำหนดการเสริมใยแก้ว 25%
- วัดความกว้างและความลึกของช่องอลูมิเนียม
- ตรวจสอบรูปทรงร่องและรูปทรงการล็อค
- กำหนดความหนาของแถบและขนาดการแยกที่ต้องการ
- ตรวจสอบหน้าตัดของแถบกับโปรไฟล์อะลูมิเนียมจริง
- ตรวจสอบเงื่อนไขการแทรกและการขึ้นรูปม้วนก่อนอนุมัติการผลิต
- ยืนยันจุดตรวจสอบขนาดและความคลาดเคลื่อนที่ยอมรับได้
- ตรวจสอบแบบฟอร์มจ่ายตรงหรือขดที่ต้องการ
- บันทึกการวาดโปรไฟล์ที่ตกลงร่วมกันและคุณสมบัติทางเทคนิคที่สำคัญ
- เก็บบันทึกการผลิตและการตรวจสอบไว้เพื่อให้สามารถตรวจสอบย้อนกลับได้
รายการตรวจสอบนี้ไม่ได้แทนที่ข้อกำหนดทางวิศวกรรมของระบบหน้าต่าง ประตู หรือส่วนหน้าอาคารโดยเฉพาะ โดยเป็นกรอบการทำงานจริงเพื่อให้แน่ใจว่ามีการกำหนดส่วนต่อประสานวัสดุและโปรไฟล์ก่อนเริ่มการผลิต
แนวคิดหลักยังคงเรียบง่าย: ประสิทธิภาพการแบ่งแยกเนื่องจากความร้อนเริ่มต้นด้วยการแยกที่มีประสิทธิภาพ แต่ประสิทธิภาพของระบบที่เชื่อถือได้นั้นจำเป็นต้องมีหน้าตัดที่ตรงกัน การอัดขึ้นรูปที่มีการควบคุม ขนาดที่มั่นคง และกระบวนการประกอบที่เข้ากันได้
ต้องการจับคู่แถบเข้ากับการอัดขึ้นรูปอะลูมิเนียมของคุณหรือไม่?
แบ่งปันแบบร่างโปรไฟล์อะลูมิเนียม รายละเอียดโปรไฟล์ทางกายภาพ ขนาดที่ต้องการ และวิธีการประกอบ เพื่อให้สามารถตรวจสอบรูปทรงของส่วนที่เหมาะสมสำหรับระบบอะลูมิเนียมที่แตกหักเนื่องจากความร้อนของคุณได้
ติดต่อเราเพื่อหารือเกี่ยวกับข้อกำหนดโปรไฟล์ของคุณ