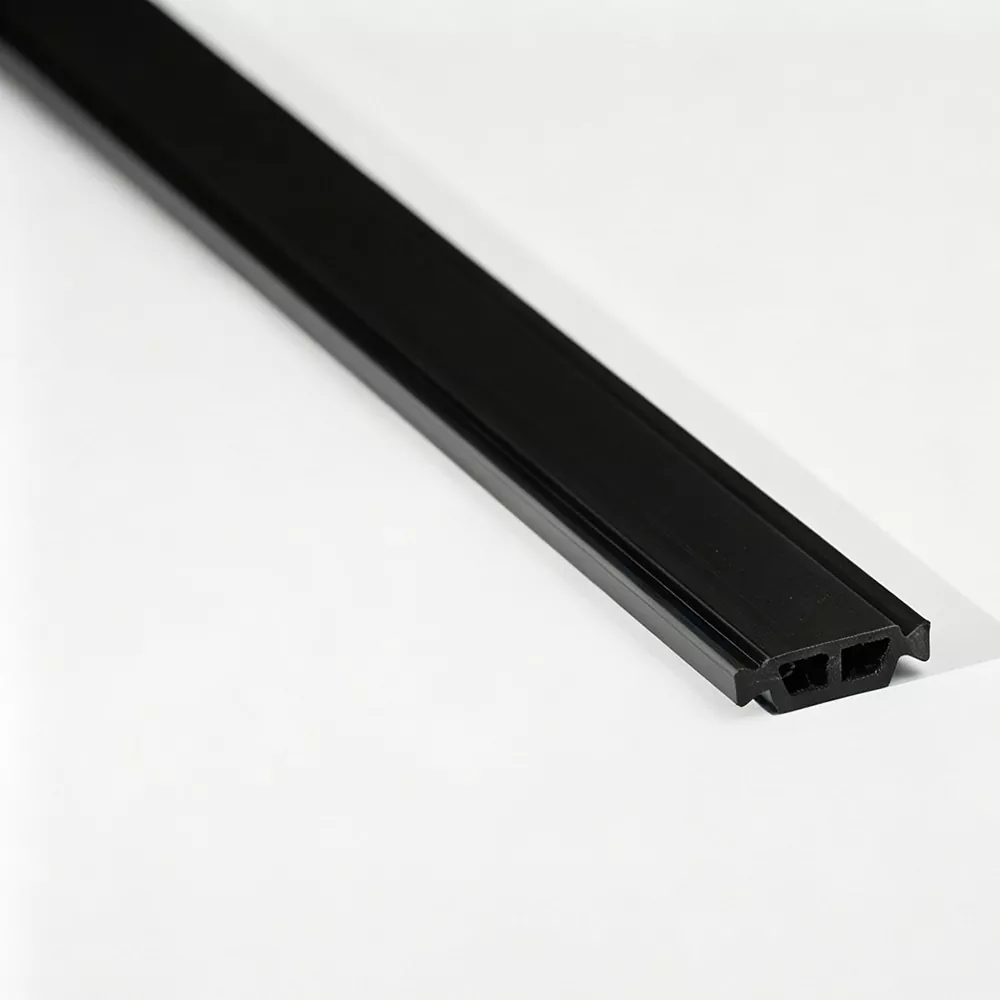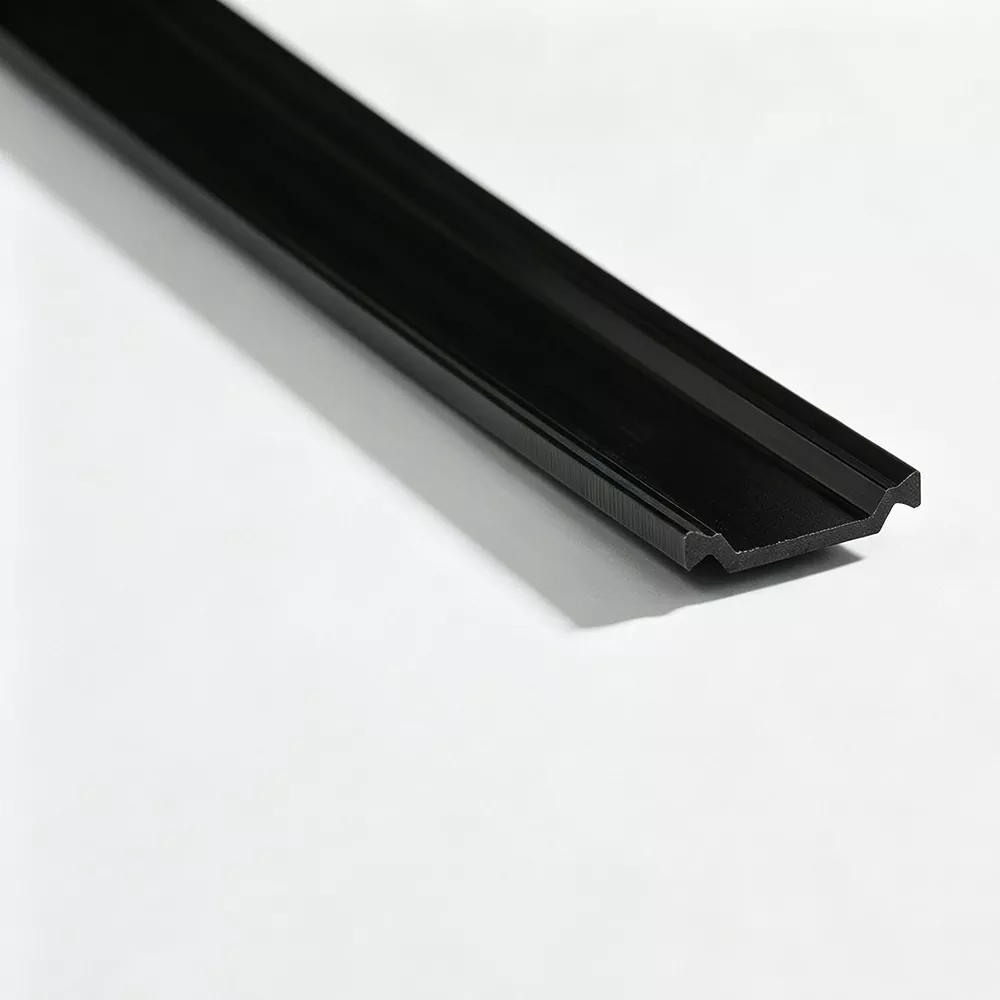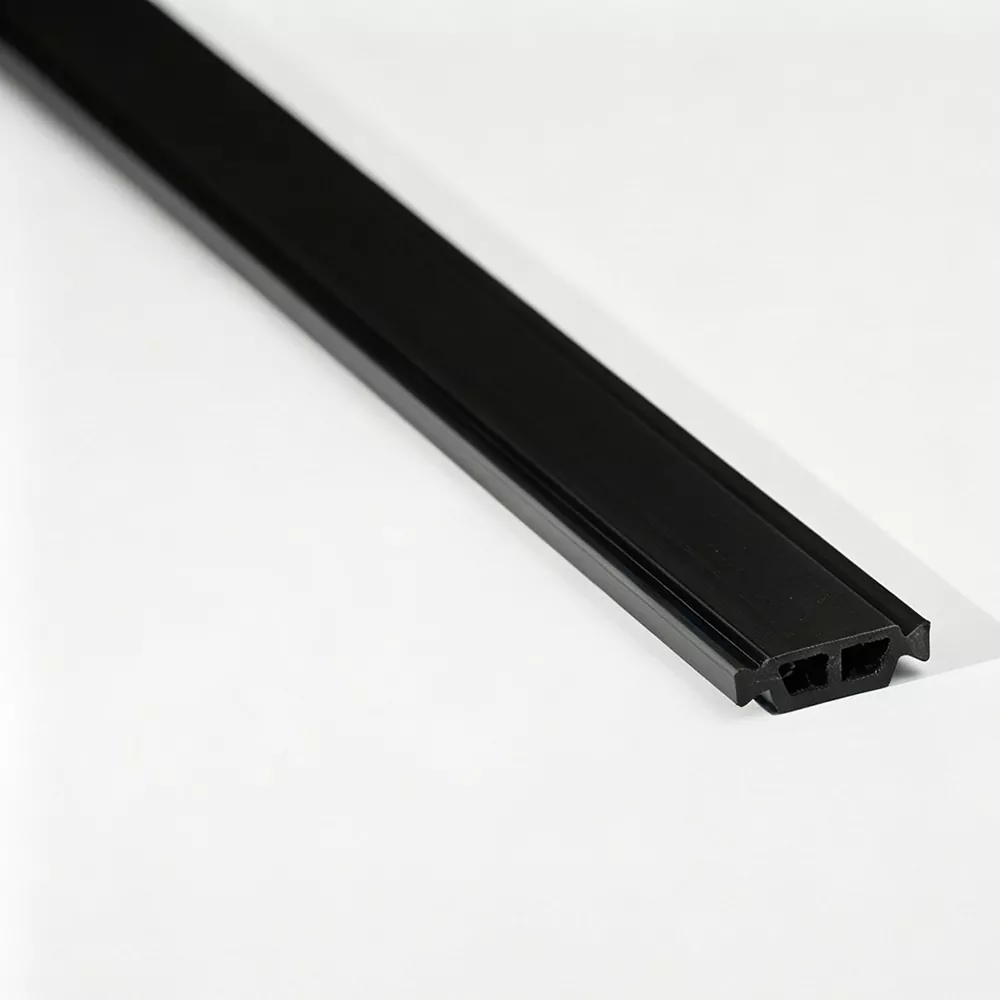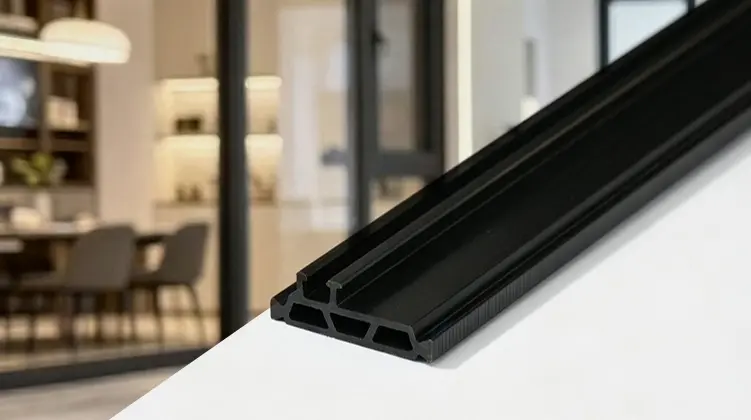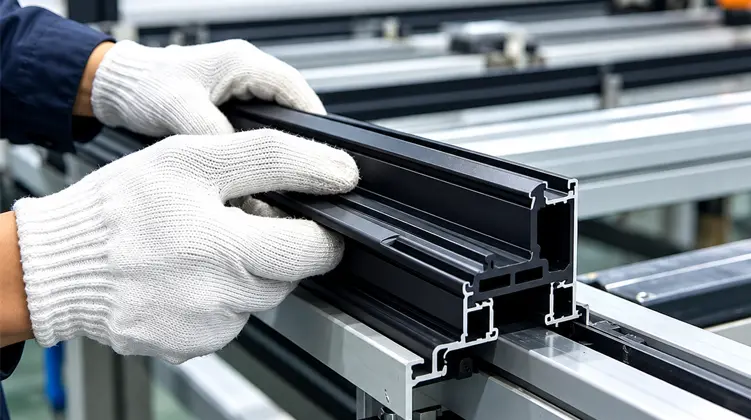
แถบหยุดความร้อนสำหรับระบบอะลูมิเนียมที่แตกเนื่องจากความร้อนนั้นขึ้นอยู่กับส่วนประกอบที่มีค่าการนำไฟฟ้าต่ำมากกว่า โปรไฟล์ฉนวนจะต้องพอดีกับช่องอลูมิเนียมอย่างถูกต้อง ยึดกลไกระหว่างการประกอบ และคงความเสถียรของมิติผ่านการบริการ คู่มือนี้จะอธิบายวิธีการทำงานของโปรไฟล์ PA66 GF25 การอัดขึ้นรูปอะลูมิเนียมกำหนดส่วนต่างๆ อย่างไร สภาวะการผลิตส่งผลต่อความสม่ำเสมออย่างไร และรายละเอียดทางเทคนิคใดที่ควรได้รับการตรวจสอบก่อนสรุปข้อมูลจำเพาะ
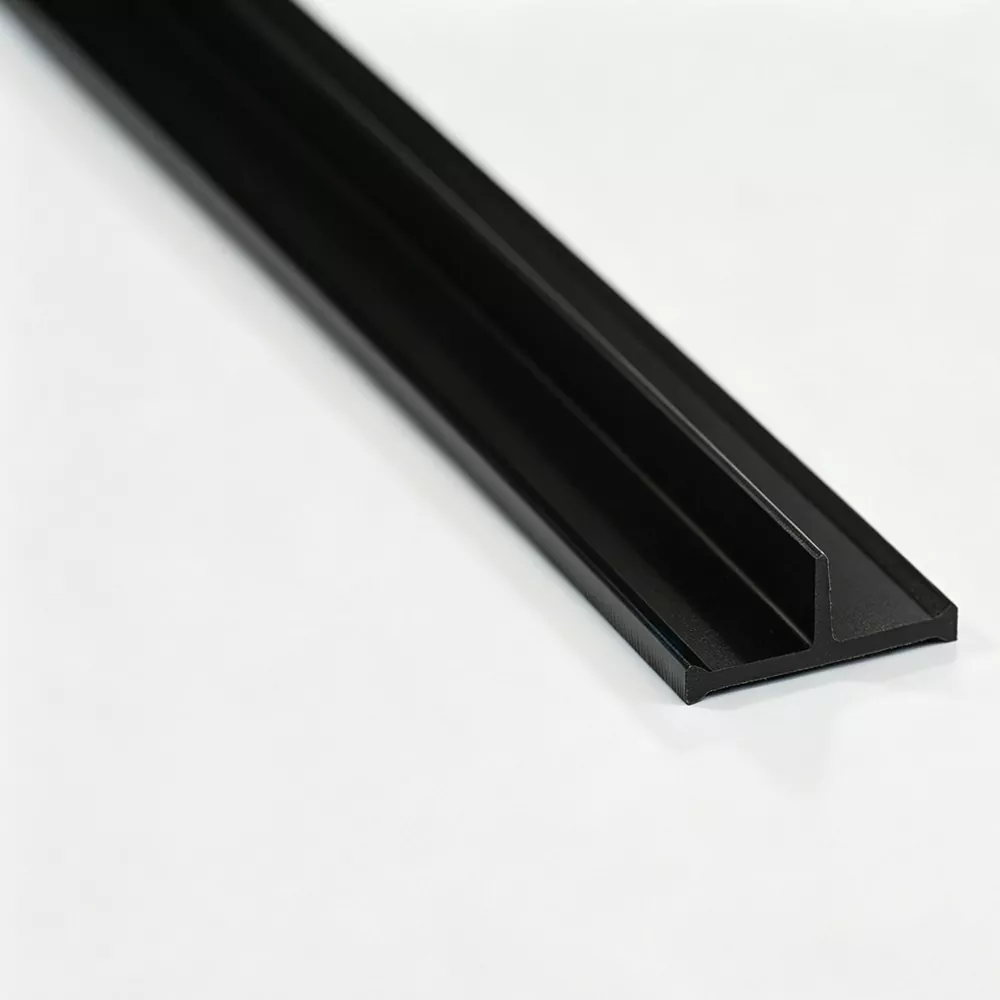
สำหรับโครงอะลูมิเนียมที่แตกเนื่องจากความร้อน ส่วนฉนวนจะอยู่ระหว่างส่วนประกอบอะลูมิเนียมที่แยกจากกัน และขัดขวางเส้นทางการถ่ายเทความร้อนของโลหะโดยตรง PA66 GF25 เหมาะสำหรับบทบาทนี้เนื่องจากเมทริกซ์ไนลอนให้สิ่งกีดขวางที่ไม่ใช่โลหะ ในขณะที่การเสริมใยแก้ว 25% ช่วยเพิ่มความแข็งแกร่งและความเสถียรของมิติที่จำเป็นสำหรับการประกอบโปรไฟล์ อย่างไรก็ตาม ประสิทธิภาพไม่ได้ถูกกำหนดโดยวัสดุเพียงอย่างเดียว ความกว้างของโพรง ความลึกของโพรง รูปทรงร่อง รูปทรงล็อค การแยกที่ต้องการ ความหนาของแถบ และวิธีการแทรกหรือกลิ้ง ล้วนมีอิทธิพลต่อการเลือกส่วนต่างๆ ข้อมูลจำเพาะที่เชื่อถือได้จึงเริ่มต้นด้วยการอัดขึ้นรูปอะลูมิเนียมจริง และติดตามส่วนประกอบผ่านการอัดขึ้นรูป การทำความเย็น การสร้างรูปทรง การตัด การตรวจสอบ และการพิจารณาการประกอบขั้นสุดท้าย
คลิกส่วนด้านล่างเพื่อข้ามไปยังหัวข้อที่คุณต้องการโดยตรง
อะลูมิเนียมมีประโยชน์ในการทำกรอบหน้าต่าง ประตู และส่วนหน้าอาคาร เนื่องจากมีการผสมผสานความแข็งแรงของโครงสร้างเข้ากับพื้นผิวที่ต้องบำรุงรักษาค่อนข้างต่ำ ค่าการนำความร้อนที่สูงยังสร้างความท้าทาย: เมื่อชิ้นส่วนอลูมิเนียมภายในและภายนอกยังคงเชื่อมต่อกันโดยตรงด้วยโลหะ ความร้อนสามารถเดินทางผ่านเฟรมไปตามเส้นทางนำไฟฟ้าที่ต่อเนื่อง การออกแบบที่เสียหายเนื่องจากความร้อนจะเปลี่ยนเส้นทางนั้นโดยการวางส่วนที่ไม่ใช่โลหะไว้ระหว่างส่วนประกอบอะลูมิเนียมที่แยกออกจากกัน
วัตถุประสงค์ของแถบหยุดความร้อนจึงไม่ใช่เพียงเพื่อ “เติมเต็มช่องว่าง” โปรไฟล์ที่แทรกจะต้องรักษาการแยกส่วนที่มีการควบคุมในขณะเดียวกันก็ทำหน้าที่เป็นส่วนต่อประสานเชิงโครงสร้างด้วย ต้องวางอยู่ภายในช่องอะลูมิเนียม ต้านทานการเคลื่อนไหวที่เกิดจากแรงในการประกอบ และรักษารูปทรงที่ต้องการสำหรับเฟรมที่เสร็จแล้ว ฟังก์ชั่นความร้อนและฟังก์ชั่นทางกลเชื่อมโยงกัน
หลักการสำคัญ:การอัดขึ้นรูปอะลูมิเนียมทำให้เกิดโครงสร้างเฟรม ในขณะที่ส่วนโพลีเอไมด์ขัดขวางสะพานโลหะโดยตรงระหว่างส่วนภายในและภายนอก ผลลัพธ์สุดท้ายขึ้นอยู่กับทั้งการแยกด้วยความร้อนและการเชื่อมต่อที่ปลอดภัย
ความร้อนไม่เคลื่อนที่ผ่านเฟรมไปในทิศทางเดียวเท่านั้น โดยเป็นไปตามเส้นทางนำไฟฟ้าที่มีอยู่ผ่านวัสดุและข้อต่อ ทางเดินอะลูมิเนียมต่อเนื่องจึงสามารถเลี่ยงช่องฉนวนที่ต้องการได้ เว้นแต่ระบบได้รับการออกแบบให้ขัดขวางเส้นทางนั้น ส่วนโพลีเอไมด์ที่อยู่ในตำแหน่งที่ถูกต้องจะช่วยลดการเชื่อมต่อระหว่างโลหะกับโลหะโดยตรง และสร้างเส้นทางที่ยาวขึ้นและเป็นสื่อกระแสไฟฟ้าน้อยลงผ่านชุดประกอบ
นี่คือเหตุผลว่าทำไมเรขาคณิตจึงมีความสำคัญพอๆ กับคำอธิบายวัสดุที่ระบุ โปรไฟล์สองแบบที่ทำจากโพลีเมอร์เสริมแรงชนิดเดียวกันอาจมีพฤติกรรมแตกต่างออกไปเมื่อความกว้าง ความสูง รูปร่างล็อค หรือความหนาของผนังไม่ตรงกับการอัดขึ้นรูปที่ต้องการ
ในการผลิตจริง ส่วนประกอบจะต้องรอดจากการดำเนินการที่เกิดขึ้นระหว่างการแทรกและการขึ้นรูปม้วน โปรไฟล์ที่เป็นฉนวนอย่างดีแต่มีการแตกร้าวระหว่างการประกอบ หลุดเข้าไปในโพรง หรือขาดความต้านทานแรงเฉือนที่เพียงพอ ไม่สามารถให้โซลูชันการผลิตที่เชื่อถือได้ วัตถุประสงค์ทางวิศวกรรมคือการทำให้เกิดการหยุดชะงักเนื่องจากความร้อนโดยไม่ทำให้เสถียรภาพในการประกอบลดลง
ด้วยเหตุนี้ การเลือกส่วนต่างๆ ควรเริ่มต้นด้วยโปรไฟล์อะลูมิเนียม แทนที่จะเป็นฉลากผลิตภัณฑ์ทั่วไป รูปทรงเป็นส่วนหนึ่งของข้อกำหนดทางวิศวกรรม
โพลีเอไมด์ 66 เสริมแรงด้วยใยแก้ว 25% หรือที่เรียกกันทั่วไปว่า PA66 GF25 เหมาะสำหรับระบบโปรไฟล์อะลูมิเนียมแบบแยกความร้อน เนื่องจากเป็นการผสมผสานโครงสร้างที่ไม่ใช่โลหะเข้ากับความแข็งแกร่งที่จำเป็นในส่วนต่อประสานการประกอบ เส้นใยแก้วเสริมเมทริกซ์โพลีเมอร์และช่วยให้โปรไฟล์คงรูปร่างไว้ภายใต้การรับน้ำหนักทางกล
สำหรับการผลิตโปรไฟล์ทางสถาปัตยกรรม การผสมผสานดังกล่าวมีข้อได้เปรียบในทางปฏิบัติ: ส่วนที่เป็นฉนวนไม่คาดว่าจะทำหน้าที่เป็นเม็ดมีดที่หลวม มันถูกสร้างขึ้นเป็นส่วนที่แม่นยำซึ่งจะต้องยึดเข้ากับอะลูมิเนียมในขณะที่เฟรมที่ประกอบได้รับการจัดการ ประดิษฐ์ และใช้งาน
เมทริกซ์เสริมแรงช่วยเพิ่มความแข็งแกร่งและเสถียรภาพทางกล ช่วยให้ส่วนทนทานต่อการสอด การกลิ้ง และการเชื่อมต่ออย่างต่อเนื่องภายในโปรไฟล์อะลูมิเนียม
ขนาดที่แม่นยำช่วยให้โปรไฟล์ยังคงติดตั้งเข้ากับช่องอย่างเหมาะสม ซึ่งเป็นสิ่งสำคัญเมื่อร่องอะลูมิเนียมมีรูปทรงการล็อคที่กำหนดไว้
ส่วนโพลีเอไมด์ขัดขวางเส้นทางการถ่ายเทความร้อนของโลหะโดยตรงระหว่างส่วนอะลูมิเนียมภายในและภายนอกที่แยกออกจากกัน
การควบคุมการอัดขึ้นรูป การระบายความร้อน และการขึ้นรูป จะช่วยสนับสนุนความสม่ำเสมอตลอดความยาวของโปรไฟล์ที่เสร็จแล้ว
วัสดุที่มีความแข็งแรงสูงไม่สามารถแก้ปัญหาหน้าตัดที่ไม่ถูกต้องได้โดยอัตโนมัติ หากคุณสมบัติการล็อคมีขนาดใหญ่เกินไป แรงในการแทรกอาจมากเกินไป หากพื้นที่หน้าสัมผัสเล็กเกินไป โปรไฟล์อาจไม่ได้รับการจับยึดเชิงกลตามที่ต้องการ หากความหนาของผนังไม่เหมาะสม ความเค้นเฉพาะที่อาจมีสมาธิในระหว่างการประกอบ
PA66 GF25 จึงควรถือเป็นส่วนหนึ่งของระบบการออกแบบ การเลือกใช้วัสดุ คุณภาพการอัดขึ้นรูป และรูปทรงของหน้าตัดจำเป็นต้องทำงานร่วมกัน
วัสดุไนลอนมีความไวต่อความชื้นระหว่างการแปรรูป การควบคุมวัสดุที่เข้ามาและสภาวะการอัดขึ้นรูปที่มีระเบียบวินัยช่วยลดความแปรปรวนในพฤติกรรมการหลอมและขนาดที่เสร็จสมบูรณ์ ด้วยเหตุนี้ การตรวจสอบความชื้นของวัสดุ ลักษณะการไหลของของเหลว และปริมาณใยแก้วจึงมีประโยชน์ก่อนเริ่มการผลิต
หลักการเดียวกันนี้ใช้กับการทำความเย็นและการขึ้นรูป โปรไฟล์ที่ออกจากแม่พิมพ์ยังไม่เป็นส่วนประกอบที่เสร็จสมบูรณ์และมีความเสถียรในมิติ กระบวนการขั้นปลายจะส่งผลต่อวิธีที่ส่วนจะตกลงสู่รูปร่างขั้นสุดท้าย และความสอดคล้องของส่วนที่จะพอดีกับช่องอะลูมิเนียม
สิ่งที่นำไปใช้ได้จริง:PA66 GF25 เป็นวัสดุพื้นฐานสำหรับส่วนต่อประสานแยกความร้อนที่แข็งแกร่ง แต่โปรไฟล์ที่เสร็จสมบูรณ์ยังคงขึ้นอยู่กับการควบคุมการอัดขึ้นรูป การระบายความร้อน การสร้างรูปร่าง การตรวจสอบขนาด และความเข้ากันได้กับการอัดขึ้นรูปอะลูมิเนียม
ไม่มีแถบอเนกประสงค์ที่เหมาะกับการอัดขึ้นรูปอลูมิเนียมทุกประเภท ช่องที่สร้างขึ้นโดยโปรไฟล์อะลูมิเนียมจะกำหนดพื้นที่ทางกายภาพสำหรับส่วนประกอบที่เป็นฉนวน ในขณะที่โครงสร้างการล็อคจะกำหนดวิธีการยึดส่วนประกอบ กระบวนการคัดเลือกที่ดีทางเทคนิคจึงเริ่มต้นจากการศึกษาการอัดขึ้นรูป แทนที่จะเลือกส่วนจากชื่อเพียงอย่างเดียว
เมื่อมีการพัฒนาระบบระบายความร้อนใหม่ ควรพิจารณาขนาดที่ต้องการร่วมกัน การเปลี่ยนแปลงความลึกของโพรงอาจส่งผลต่อความสูงของโปรไฟล์ การเปลี่ยนแปลงรูปร่างร่องอาจส่งผลต่อรูปทรงการล็อค การเปลี่ยนแปลงในการแยกที่จำเป็นอาจส่งผลต่อความหนาของผนังที่มีอยู่ มิติเหล่านี้ก่อให้เกิดปัญหาการออกแบบที่เชื่อมโยงกัน
| ปัจจัยโปรไฟล์อลูมิเนียม | ข้อกำหนดของฉนวนที่เกี่ยวข้อง | ทำไมมันถึงสำคัญ |
|---|---|---|
| ความกว้างของช่อง | ความกว้างของโปรไฟล์ | ส่วนนี้จะต้องครอบครองช่องโดยไม่มีการหลวมหรือแรงแทรกมากเกินไป |
| ความลึกของโพรง | ความสูงของโปรไฟล์ | ความสูงส่งผลต่อการวางตำแหน่งส่วนประกอบภายในอะลูมิเนียมและปริมาณการมีส่วนร่วม |
| โครงสร้างร่อง | การล็อคเรขาคณิต | การจับคู่ร่องเป็นสิ่งสำคัญสำหรับการยึดกลไกที่มั่นคง |
| จำเป็นต้องแยก | ความหนาของผนังและรูปร่างของส่วน | โปรไฟล์ต้องสร้างการแยกอโลหะโดยไม่กระทบต่อการประกอบ |
| กระบวนการประกอบ | การแทรกและความเข้ากันได้ของการกลิ้ง | ส่วนจะต้องทนต่อแรงและการเคลื่อนไหวที่เกี่ยวข้องกับวิธีการผลิตที่เลือก |
การเขียนแบบโปรไฟล์อลูมิเนียมสามารถเปิดเผยขนาดของโพรง โครงร่างร่อง ความคลาดเคลื่อนของส่วน และรูปทรงของผนังโดยรอบ ซึ่งชื่อผลิตภัณฑ์ไม่สามารถสื่อสารได้ เมื่อส่วนนี้ดูผิดปกติ การวาดภาพยังช่วยลดความเสี่ยงในการเลือกโปรไฟล์ที่คล้ายกันซึ่งมีโครงสร้างการล็อคที่แตกต่างกัน
ข้อมูลที่สำคัญ ได้แก่ ความกว้างและความลึกของช่อง รูปร่างของร่อง การวางแนวที่ต้องการ การแยกที่ต้องการ และข้อจำกัดด้านมิติที่กำหนดโดยเฟรมสุดท้าย ข้อกำหนดในการประกอบควรได้รับการบันทึกในเวลาเดียวกัน
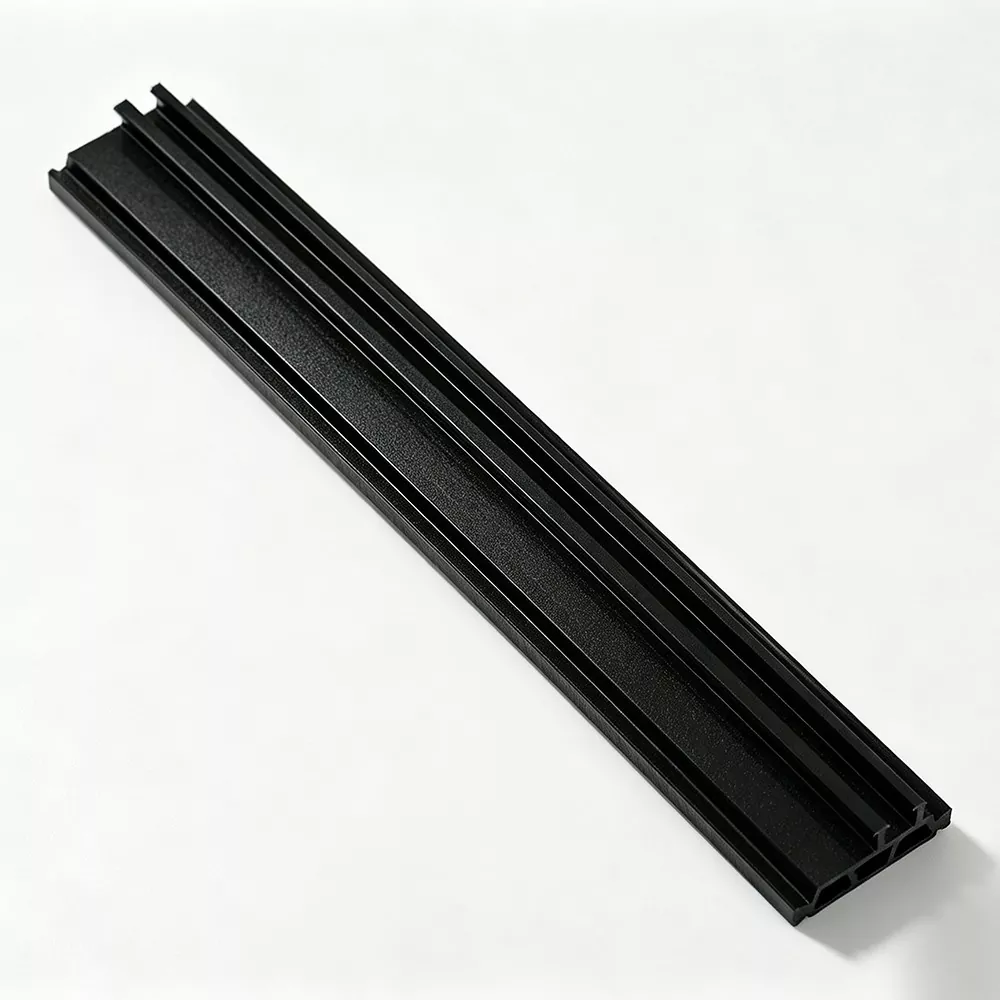
ส่วน I-Type, C-Type และ T-Type ทั่วไปครอบคลุมโครงสร้างโปรไฟล์อะลูมิเนียมหลายแบบ ประโยชน์ของสิ่งเหล่านี้มาจากรูปแบบหน้าตัดที่เป็นที่รู้จัก ไม่ใช่จากการอ้างว่ารูปทรงเดียวเหมาะสำหรับทุกระบบ ส่วนที่มีรูปร่างพิเศษมีความเกี่ยวข้องเมื่อการอัดขึ้นรูปอะลูมิเนียมใช้ช่องที่ชัดเจนหรือการจัดเรียงล็อค
ส่วนที่กำหนดเองสามารถพัฒนาตามรูปทรงการอัดขึ้นรูปจริงได้ วัตถุประสงค์ไม่ใช่เพื่อสร้างความซับซ้อนเพื่อประโยชน์ของตัวเอง แต่เพื่อให้โปรไฟล์โพลีเมอร์ทำงานร่วมกับส่วนต่อประสานทางกลที่กำหนดโดยการออกแบบอลูมิเนียมแล้ว
จิงซิงสามารถตรวจสอบการวาดโปรไฟล์ก่อนการผลิตเพื่อพิจารณาว่าส่วนที่มีอยู่เหมาะสมหรือไม่หรือจำเป็นต้องมีหน้าตัดพิเศษหรือไม่
หน้าตัดจะควบคุมวิธีที่ส่วนประกอบโพลีเมอร์มีปฏิกิริยากับอะลูมิเนียม การเปลี่ยนแปลงขนาดเล็กน้อยสามารถเปลี่ยนแปลงแรงแทรก พฤติกรรมการล็อค และการกระจายน้ำหนักได้ ในสภาพแวดล้อมการผลิต ความแตกต่างเหล่านี้จะปรากฏให้เห็นเมื่อผู้ปฏิบัติงานเผชิญกับการสอดแทรกที่ยาก การแตกร้าวเฉพาะที่ การเชื่อมต่อที่ไม่สมบูรณ์ หรือการขึ้นรูปม้วนที่ไม่สอดคล้องกัน
ในระหว่างการแทรก โปรไฟล์จะต้องเข้าไปในช่องอะลูมิเนียมโดยมีระดับความต้านทานที่ควบคุมได้ การต้านทานน้อยเกินไปอาจบ่งบอกถึงการมีส่วนร่วมที่ไม่เพียงพอ และอาจทำให้โปรไฟล์เสี่ยงต่อการเคลื่อนไหวมากขึ้น ความต้านทานที่มากเกินไปอาจเพิ่มแรงในการประกอบ และสร้างความเครียดที่ไม่จำเป็นบนหน้าตัดหรือคุณสมบัติอะลูมิเนียมโดยรอบ
ความสม่ำเสมอของมิติตลอดการอัดขึ้นรูปจึงมีความสำคัญ ส่วนที่แม่นยำ ณ จุดหนึ่งแต่แตกต่างกันอย่างเห็นได้ชัดที่อื่นสามารถสร้างประสบการณ์การประกอบที่ไม่สม่ำเสมอได้ ความเร็วในการดึงที่ควบคุม สภาพความเย็น และรูปร่างช่วยลดการเปลี่ยนแปลงประเภทนี้
ระบบอะลูมิเนียมที่แตกหักด้วยความร้อนบางระบบใช้กระบวนการรีดเพื่อล็อคส่วนโพลีเมอร์เข้ากับโปรไฟล์โดยกลไก ในระหว่างการดำเนินการนี้ อะลูมิเนียมจะถูกสร้างขึ้นรอบๆ ส่วนประกอบที่แทรกเข้าไป และชุดประกอบจะต้องเผชิญกับภาระทางกล โพลีเมอร์จะต้องคงความสมบูรณ์ไว้ในขณะที่สร้างส่วนต่อประสานการล็อค
การวางแนวของใยแก้วภายในโปรไฟล์ที่อัดขึ้นรูปมีความเกี่ยวข้องที่นี่ กระบวนการอัดขึ้นรูปที่มีการควบคุมอย่างดีมีจุดมุ่งหมายเพื่อรองรับความแข็งแรงตามยาวของส่วนต่างๆ ในขณะเดียวกันก็ให้ความต้านทานแรงเฉือนตามขวางที่จำเป็นที่ส่วนต่อประสาน ผลลัพธ์ที่แน่นอนขึ้นอยู่กับการกำหนดสูตรวัสดุและเงื่อนไขการประมวลผล ดังนั้นการควบคุมการผลิตจึงยังคงมีความสำคัญ
การแตกร้าวระหว่างการประกอบไม่ควรถือเป็นปัญหาเฉพาะวัสดุในทันที สาเหตุที่เป็นไปได้ ได้แก่ หน้าตัดที่ไม่เหมาะสม การรบกวนมากเกินไป ขนาดร่องที่ไม่ถูกต้อง สภาวะการประมวลผลที่ไม่เอื้ออำนวย การควบคุมความเย็นที่ไม่เพียงพอ หรือพารามิเตอร์การประกอบที่ทำให้เกิดความเครียดที่เข้มข้นบนโปรไฟล์
การตรวจสอบอินเทอร์เฟซที่สมบูรณ์นั้นมีประโยชน์มากกว่าการเปลี่ยนตัวแปรตัวเดียวแบบแยกกัน ร่องอะลูมิเนียม ส่วนโพลีเมอร์ และกระบวนการประกอบประกอบเป็นระบบกลไกเดียว
มุมมองการออกแบบ:ความเสถียรทางกลเกิดขึ้นได้จากปฏิกิริยาระหว่างความแข็งแรงของวัสดุ รูปทรงของส่วน และชุดประกอบที่ได้รับการควบคุม หน้าตัดที่กำหนดไว้อย่างดีทำให้ง่ายต่อการรักษาปัจจัยเหล่านั้นให้สอดคล้องกัน
ความมั่นคงของขนาดเริ่มต้นจากสภาพของวัตถุดิบและต่อเนื่องผ่านการอัดขึ้นรูป การทำความเย็น การขึ้นรูป และการตัด หากมีการเลื่อนขั้นหนึ่ง ผลกระทบอาจปรากฏขึ้นในภายหลังระหว่างการประกอบโปรไฟล์ นี่คือสาเหตุที่พารามิเตอร์กระบวนการมีประโยชน์มากกว่าเมื่อบันทึกและติดตามในขั้นตอนการผลิต แทนที่จะอาศัยเพียงการตรวจสอบด้วยภาพขั้นสุดท้ายเท่านั้น
ระบบอะลูมิเนียมแยกความร้อนปรากฏในการใช้งานทางสถาปัตยกรรมหลายอย่าง ส่วนประกอบฉนวนทำหน้าที่พื้นฐานเหมือนกัน โดยสร้างการแยกอโลหะระหว่างส่วนประกอบอะลูมิเนียม แต่รูปทรงของโปรไฟล์โดยรอบและการโหลดเชิงกลอาจแตกต่างกัน
กรอบหน้าต่างและบานหน้าต่างใช้ส่วนอะลูมิเนียมแยกจากกันเพื่อลดเส้นทางนำไฟฟ้าโดยตรงผ่านกรอบ ส่วนโพลีเมอร์จะต้องคงที่ภายในร่องระหว่างการผลิตและการใช้งาน
โปรไฟล์ประตูจำเป็นต้องแยกความร้อนพร้อมกับความเสถียรทางกล โดยเฉพาะอย่างยิ่งเมื่อเฟรมเปิด ปิด และจัดการซ้ำหลายครั้ง
โครงส่วนหน้าอาคารอาจรวมถึงลูกกรง วงกบท้าย และส่วนประกอบอะลูมิเนียมอื่นๆ ที่แยกออกจากกัน รูปทรงของโปรไฟล์แตกต่างกันไปตามระบบ ดังนั้นการจับคู่ส่วนต่างๆ จึงมีความสำคัญอย่างยิ่ง
ส่วนพิเศษอาจใช้เมื่อการอัดขึ้นรูปมีช่องที่โดดเด่น ส่วนต่อประสานการล็อค หรือการจัดเรียงมิติที่ไม่สอดคล้องกับโปรไฟล์ทั่วไป
ส่วนประกอบหน้าต่างมักจะประกอบด้วยส่วนอะลูมิเนียมและข้อต่อหลายส่วน ดังนั้นโปรไฟล์ฉนวนจึงต้องเป็นไปตามรูปทรงของส่วนต่อประสานแต่ละส่วนที่ต้องการ สายสะพายและกรอบไม่สามารถใช้ช่องที่เหมือนกัน และโปรไฟล์ที่ทำงานในตำแหน่งหนึ่งอาจไม่เหมาะสมในอีกตำแหน่งหนึ่ง ภาพวาดส่วนที่ชัดเจนช่วยให้การเลือกส่วนประกอบสอดคล้องกับการอัดขึ้นรูปแต่ละครั้ง
ประตูให้ความสำคัญกับเสถียรภาพทางกลมากขึ้นเนื่องจากมีการจัดการโปรไฟล์บ่อยครั้งและอาจมีการเคลื่อนไหวซ้ำๆ ส่วนประกอบฉนวนจะต้องยังคงเชื่อมต่ออยู่โดยไม่ทำให้เกิดการแตกร้าวหรือความไม่มั่นคงของขนาดระหว่างการผลิต
โครงผนังม่านมักเกี่ยวข้องกับการวิ่งโปรไฟล์ยาวและส่วนต่อประสานโครงสร้างหลายแบบ ความสม่ำเสมอของมิติตลอดการอัดขึ้นรูปมีความสำคัญเนื่องจากการเปลี่ยนแปลงเล็กๆ น้อยๆ ที่เกิดขึ้นซ้ำๆ ในส่วนยาวอาจส่งผลต่อสภาพการประกอบได้ โปรไฟล์ฉนวนยังต้องทำงานร่วมกับลูกเป็ดหรือรูปทรงท้ายกรอบเฉพาะมากกว่าช่องทั่วไปที่สมมติขึ้น
ระบบอะลูมิเนียมทางสถาปัตยกรรมไม่ได้จำกัดอยู่ที่รูปทรงมาตรฐานเท่านั้น ร่องพิเศษ ความสูงของส่วนที่ผิดปกติ หรือการจัดเรียงล็อคที่แตกต่างกันอาจต้องใช้โปรไฟล์โพลีเมอร์ที่พัฒนาขึ้นเป็นพิเศษ ในกรณีดังกล่าว การพัฒนาควรได้รับคำแนะนำจากการอัดขึ้นรูปอะลูมิเนียมและลำดับการประกอบจริง
คุณภาพการอัดขึ้นรูปได้รับอิทธิพลจากห่วงโซ่การผลิตทั้งหมด มากกว่าการตั้งค่าเครื่องจักรเพียงเครื่องเดียว การเตรียมวัสดุ การอัดขึ้นรูป การหล่อเย็น การขึ้นรูป และการตัด ล้วนมีส่วนทำให้เกิดโปรไฟล์ขั้นสุดท้าย กระบวนการที่มีระเบียบวินัยช่วยให้เชื่อมต่อมิติที่เสร็จแล้วกับสภาวะการผลิตที่บันทึกไว้ได้ง่ายขึ้น
ควรตรวจสอบไนลอนและใยแก้ว PA66 ก่อนเข้าสู่ระบบการอัดขึ้นรูป การตรวจสอบวัสดุอาจรวมถึงดัชนีการไหลของของเหลว ปริมาณใยแก้ว และความชื้น การตรวจสอบเหล่านี้เป็นพื้นฐานในทางปฏิบัติสำหรับความเสถียรของกระบวนการ และช่วยระบุความแปรผันของวัสดุก่อนที่จะกลายเป็นปัญหาด้านขนาด
สายการอัดรีดสกรูคู่ขนานหลายสายสามารถใช้ร่วมกับแม่พิมพ์เฉพาะและระบบทำความเย็นเพื่อสร้างรูปทรงโปรไฟล์ที่แตกต่างกัน อุณหภูมิการอัดขึ้นรูป ความเร็วในการดึง และอุณหภูมิของน้ำหล่อเย็นมีอิทธิพลต่อวิธีที่วัสดุไหล ออกจากแม่พิมพ์ และตกตะกอนเป็นรูปร่างสุดท้าย
ตัวแม่พิมพ์เองก็เป็นส่วนสำคัญของกระบวนการนี้ เครื่องมือจะต้องสร้างหน้าตัดที่ต้องการอย่างสม่ำเสมอ รวมถึงคุณสมบัติการล็อคหรือการนำทางเล็กๆ ที่อาจไม่ชัดเจนจากชื่อผลิตภัณฑ์ธรรมดา
ทันทีหลังจากการอัดขึ้นรูป โปรไฟล์ร้อนจะต้องมีการควบคุมความเย็นและการปรับรูปร่าง การระบายความร้อนเร็วเกินไป ช้าเกินไป หรือไม่สม่ำเสมออาจส่งผลต่อขนาดและสภาพพื้นผิวได้ กระบวนการปลายน้ำที่มีความเสถียรช่วยรักษาส่วนที่ตั้งใจไว้ตลอดการดำเนินการผลิต
การอัดขึ้นรูปยังส่งผลต่อการวางแนวของการเสริมแรงภายในพอลิเมอร์ด้วย วิธีการประมวลผลมีวัตถุประสงค์เพื่อรองรับความแข็งแรงตามยาวของโปรไฟล์และความต้านทานแรงเฉือนตามขวางที่ส่วนต่อประสาน เนื่องจากแถบอาจมีการแทรกและการขึ้นรูปม้วน คุณลักษณะเหล่านี้จึงเกี่ยวข้องกับประสิทธิภาพของการประกอบ
เป้าหมายการผลิตจึงเป็นมากกว่าภาพตัดขวางที่ถูกต้องด้วยสายตา เป็นส่วนที่มีขนาดทำซ้ำได้ คุณภาพพื้นผิวที่มั่นคง และคุณลักษณะทางกลที่เหมาะสมกับกระบวนการประกอบที่ต้องการ
การตรวจสอบมีประโยชน์มากที่สุดเมื่อมีการกระจายไปตามขั้นตอนการผลิต การตรวจสอบขั้นสุดท้ายสามารถยืนยันได้ว่าโปรไฟล์ที่เสร็จสมบูรณ์นั้นตรงตามข้อกำหนดบางประการหรือไม่ แต่การตรวจสอบระหว่างดำเนินการจะให้โอกาสที่ดีกว่าในการระบุการเคลื่อนตัวก่อนที่ปริมาณมากจะเสร็จสิ้น
การตรวจสอบการผลิตเป็นประจำสามารถตรวจสอบขนาดหน้าตัดและสภาพพื้นผิวระหว่างการทำงานได้ สามารถบันทึกพารามิเตอร์กระบวนการเพื่อให้สามารถตรวจสอบย้อนกลับได้ ช่วยให้สามารถตรวจสอบการเปลี่ยนแปลงมิติกับเงื่อนไขการผลิตได้
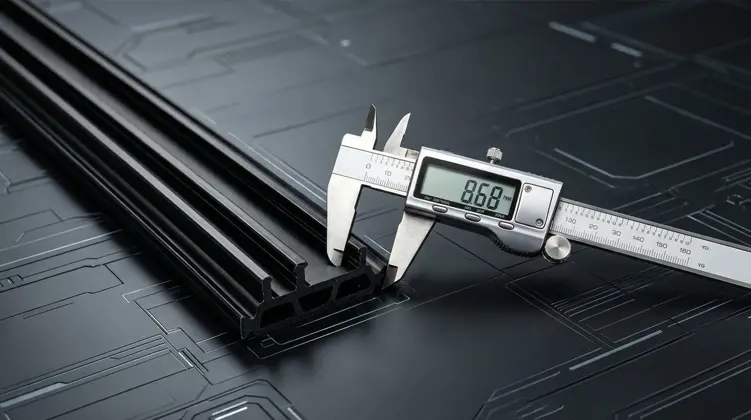
การตรวจสอบด้วยภาพโดยทั่วไปจะเน้นไปที่พื้นผิวโปรไฟล์ ความสมบูรณ์ของขอบ และข้อบกพร่องที่ชัดเจน การตรวจสอบขนาดมุ่งเน้นไปที่ความกว้าง ความสูง ความหนาของผนัง และคุณลักษณะที่สำคัญอื่นๆ ที่กำหนดโดยแบบร่างของส่วน
การประเมินในห้องปฏิบัติการสามารถครอบคลุมความหนาแน่น ความแข็งของฝั่ง ความต้านทานแรงดึงตามยาว ความต้านทานแรงดึงตามขวาง การต้านทานน้ำ การเสื่อมสภาพจากความร้อน และลักษณะการขยายตัวเชิงเส้น ทั้งนี้ขึ้นอยู่กับข้อกำหนดที่เกี่ยวข้อง จุดประสงค์คือเพื่อเชื่อมต่อวัสดุที่วัดได้หรือคุณสมบัติของโปรไฟล์สำเร็จรูปเข้ากับเงื่อนไขที่คาดหวังในการใช้งานขั้นสุดท้าย
| พื้นที่ตรวจสอบ | โฟกัสทั่วไป | มูลค่าการผลิต |
|---|---|---|
| วัตถุดิบ | ความชื้น ดัชนีการไหลหลอมเหลว และปริมาณใยแก้ว | สร้างสภาวะเริ่มต้นที่มั่นคงสำหรับการอัดขึ้นรูป |
| ขนาดโปรไฟล์ | ความกว้าง ความสูง ความหนาของผนัง และรูปทรงวิกฤต | รองรับความพอดีของช่องและการล็อคที่สม่ำเสมอ |
| สภาพพื้นผิว | ข้อบกพร่องที่มองเห็นได้ ความสมบูรณ์ของขอบ และความต่อเนื่อง | ช่วยระบุปัญหาการอัดขึ้นรูปหรือการสร้างรูปร่างขั้นปลายน้ำ |
| คุณสมบัติทางกล | ความแข็งแรงและความแข็งตามยาวและตามขวาง | ให้ข้อมูลที่เกี่ยวข้องกับการประกอบและการโหลดบริการ |
| ลักษณะสิ่งแวดล้อม | การกันน้ำ การเสื่อมสภาพจากความร้อน และการขยายตัวเชิงเส้น | รองรับการประเมินพฤติกรรมเชิงมิติภายใต้เงื่อนไขที่เกี่ยวข้อง |
ก่อนจัดส่ง สามารถตรวจสอบโปรไฟล์ที่เสร็จแล้วเพื่อดูรูปลักษณ์และขนาดตามข้อกำหนดการผลิตได้ รายงานการตรวจสอบที่เป็นภาษาอังกฤษสามารถแนบไปกับสินค้าได้เมื่อจำเป็น เพื่อสร้างบันทึกที่ชัดเจนเกี่ยวกับสภาพของผลิตภัณฑ์ที่วัดได้
การตรวจสอบย้อนกลับมีประโยชน์เมื่อโปรไฟล์มีพฤติกรรมแตกต่างออกไประหว่างการประกอบ แทนที่จะถือว่าทุกปัญหาเป็นเหตุการณ์ที่แยกจากกัน บันทึกการผลิตทำให้มิติของส่วน การตั้งค่ากระบวนการ และผลการตรวจสอบได้รับการตรวจสอบร่วมกัน สิ่งนี้ทำให้การสื่อสารทางเทคนิคแม่นยำยิ่งขึ้น และช่วยแยกแยะปัญหาโปรไฟล์ที่พอดีจากปัญหากระบวนการประกอบ
ก่อนที่โปรไฟล์จะเข้าสู่การผลิตปกติ ข้อมูลที่เป็นประโยชน์มากที่สุดมักจะเป็นข้อมูลที่กำหนดส่วนต่อประสานอะลูมิเนียม-โพลีเมอร์ แพ็คเกจทางเทคนิคที่ชัดเจนช่วยลดความกำกวมและให้บริบทแก่ผู้ผลิตการอัดขึ้นรูปในการประเมินส่วนที่เหมาะสม
ข้อกำหนดต่างๆ เช่น I-Type, C-Type หรือ T-Type มีประโยชน์สำหรับการจัดระเบียบกลุ่มผลิตภัณฑ์ แต่ไม่ได้แทนที่แบบวิศวกรรม โปรไฟล์ที่มีรูปร่างคล้าย ๆ กันอาจยังมีขนาดการล็อคที่แตกต่างกันหรือส่วนต่อประสานของช่องที่แตกต่างกัน การเลือกตามชื่อโดยไม่มีการตรวจสอบเรขาคณิตจะเพิ่มโอกาสเกิดปัญหาในการประกอบ
ควรประเมินโปรไฟล์การอัดขึ้นรูปควบคู่ไปกับกระบวนการประกอบ หากคาดว่าส่วนประกอบจะผ่านการกลิ้ง หน้าตัดของส่วนประกอบนั้นจะต้องเข้ากันได้กับน้ำหนักบรรทุกนั้น หากการแทรกแน่น ควรตรวจสอบรูปทรงการรบกวนและการล็อคก่อนที่จะเปลี่ยนพารามิเตอร์การผลิต
การสื่อสารที่เป็นประโยชน์มุ่งเน้นไปที่ข้อมูลที่วัดได้: แบบร่าง ขนาดหน้าตัด ทิศทางการประกอบ รูปทรงการล็อค และการใช้งานที่ต้องการ ข้อมูลที่ชัดเจนช่วยให้ผู้ผลิตสามารถหารือเกี่ยวกับส่วนที่มีอยู่หรือพัฒนาส่วนพิเศษโดยไม่ต้องอาศัยสมมติฐาน
จุดตรวจข้อมูลจำเพาะ:คำถามที่สำคัญที่สุดคือโปรไฟล์โพลีเมอร์ได้รับการออกแบบมาเพื่อการอัดขึ้นรูปอะลูมิเนียมหรือไม่ เมื่อมีการกำหนดส่วนต่อประสานไว้อย่างชัดเจน การตัดสินใจด้านวัสดุ เครื่องมือ และกระบวนการก็สามารถประเมินโดยเทียบกับเป้าหมายเดียวกันได้
แบบฟอร์มการจัดหาทางกายภาพควรตรงกับวิธีการจัดการระบบอะลูมิเนียมในพื้นที่การผลิต ส่วนที่เป็นเส้นตรงจะสะดวกเมื่อสายการผลิตตัดและป้อนตามความยาวที่กำหนด ส่วนขดอาจเหมาะสมกับข้อกำหนดที่ออกแบบมาเพื่อการจัดการและการจัดเก็บอย่างต่อเนื่อง
| แบบฟอร์มการจัดหา | ความยาวทั่วไป | มีประโยชน์เมื่อใด | การพิจารณาที่สำคัญ |
|---|---|---|---|
| แถบตรง | 6 เมตรต่อชิ้น | สายการอัดรีดหรือกระบวนการผลิตทำงานโดยมีความยาวตรงคงที่ | ยืนยันข้อกำหนดในการตัด การจัดการ และการเก็บรักษาสำหรับโปรไฟล์อะลูมิเนียมสำเร็จรูป |
| แถบขด | 500 เมตรต่อม้วนสำหรับข้อกำหนดที่เหมาะสม | ควรให้อาหารต่อเนื่องเป็นเวลานานและจัดเก็บขนาดกะทัดรัด | ตรวจสอบว่าส่วนที่เลือกและกระบวนการประกอบเหมาะสมกับการขนย้ายแบบขดหรือไม่ |
บรรจุภัณฑ์และการจัดการควรปกป้องโปรไฟล์จากการเสียรูป การปนเปื้อน และความเครียดทางกลที่ไม่จำเป็น วิธีการที่เหมาะสมขึ้นอยู่กับรูปร่างของส่วนและวิธีการเคลื่อนย้ายวัสดุจากการจัดเก็บไปสู่กระบวนการประกอบอะลูมิเนียม
สำหรับรูปทรงโปรไฟล์บางรูปแบบ รูปแบบขดอาจแนะนำข้อกำหนดในการจัดการซึ่งไม่ใช้กับความยาวตรง ข้อกำหนดเหล่านั้นควรได้รับการพิจารณาควบคู่กับอุปกรณ์การผลิตจริง แทนที่จะเลือกโดยอิสระจากการออกแบบโปรไฟล์
ปัญหาทางเทคนิคมักจะแก้ไขได้ง่ายกว่าเมื่อแยกอาการออกจากสาเหตุที่เป็นไปได้ ปัญหาเดียวกันที่มองเห็นได้อาจมาจากขั้นตอนมากกว่าหนึ่งขั้นตอนของกระบวนการ ดังนั้นการแก้ไขปัญหาควรเป็นไปตามเส้นทางตั้งแต่รูปทรงอะลูมิเนียมไปจนถึงส่วนโพลีเมอร์ไปจนถึงสภาพการประกอบ
| ประเด็นที่สังเกตได้ | พื้นที่ที่เป็นไปได้ในการตรวจสอบ | ตรวจสอบที่มีประโยชน์ |
|---|---|---|
| การแทรกที่ยาก | ความกว้างของหน้าตัด คุณสมบัติการล็อค หรือช่องอลูมิเนียม | เปรียบเทียบขนาดจริงกับแบบที่ได้รับการอนุมัติและตรวจทานเงื่อนไขการแทรก |
| การแตกร้าวระหว่างการประกอบ | การรบกวน สภาพวัสดุ รูปทรง หรือโหลดของกระบวนการ | ตรวจสอบส่วน บันทึกการประมวลผลวัสดุ และลำดับการประกอบร่วมกัน |
| ความต้านทานแรงเฉือนไม่เพียงพอ | การเสริมแรงวัสดุ หน้าตัด หรือส่วนต่อประสานการล็อค | ตรวจสอบข้อมูลการทดสอบทางกลที่เกี่ยวข้อง และตรวจสอบรูปทรงของหน้าสัมผัส |
| ขนาดโปรไฟล์ที่เปลี่ยนแปลงได้ | อุณหภูมิการอัดขึ้นรูป ความเร็วในการดึง หรือความเย็น | เปรียบเทียบการวัดในกระบวนการกับพารามิเตอร์การผลิตที่บันทึกไว้ |
| การมีส่วนร่วมแบบหลวมๆ | ขนาดร่อง รูปทรงล็อค หรือส่วนที่เล็กเกินไป | ยืนยันรูปทรงของช่องและเปรียบเทียบขนาดโปรไฟล์จริงกับส่วนเป้าหมาย |
เมื่อการแทรกรู้สึกว่ายากผิดปกติ การเพิ่มแรงก็ไม่ใช่คำตอบที่ถูกต้องเสมอไป ขั้นตอนแรกคือการตรวจสอบว่าความกว้างของโพลีเมอร์และคุณสมบัติการล็อคตรงกับช่องอลูมิเนียมหรือไม่ การวางแนวที่ไม่ตรง ความแปรผันของมิติ หรือความไม่ตรงกันระหว่างรูปทรงร่องที่ต้องการและรูปทรงร่องที่เกิดขึ้นจริง ล้วนสามารถเพิ่มความต้านทานในการประกอบได้
การแตกร้าวอาจเป็นผลมาจากความเครียดที่เข้มข้นระหว่างการแทรกหรือการกลิ้ง นอกจากนี้ยังสามารถเชื่อมโยงกับสภาพของวัสดุหรือความเสถียรของการอัดขึ้นรูปได้อีกด้วย การวินิจฉัยที่มีการควบคุมจะเปรียบเทียบส่วนที่ได้รับผลกระทบกับการวัดการผลิตและส่วนต่อประสานอะลูมิเนียม แทนที่จะเปลี่ยนเกรดวัสดุโดยไม่มีหลักฐาน
ประสิทธิภาพแรงเฉือนสัมพันธ์กับการเสริมแรงของวัสดุและรูปทรงของส่วนต่อประสาน หากพื้นที่ล็อคมีขนาดเล็กเกินไปหรือเข้ากันไม่ดีพอลิเมอร์ที่มีความแข็งแกร่งทางกลอาจยังคงไม่สามารถบรรลุการประสานตามที่ต้องการได้ ดังนั้นการทดสอบและการทบทวนมิติจึงควรได้รับการพิจารณาร่วมกัน
วิธีการนี้จะช่วยเปลี่ยนปัญหาการประกอบให้เป็นคำถามทางวิศวกรรมที่เฉพาะเจาะจง ซึ่งมีประโยชน์อย่างยิ่งในระหว่างการพัฒนาโปรไฟล์ ซึ่งการปรับเป็นมิติเดียวอาจส่งผลต่อส่วนต่างๆ ของอินเทอร์เฟซ
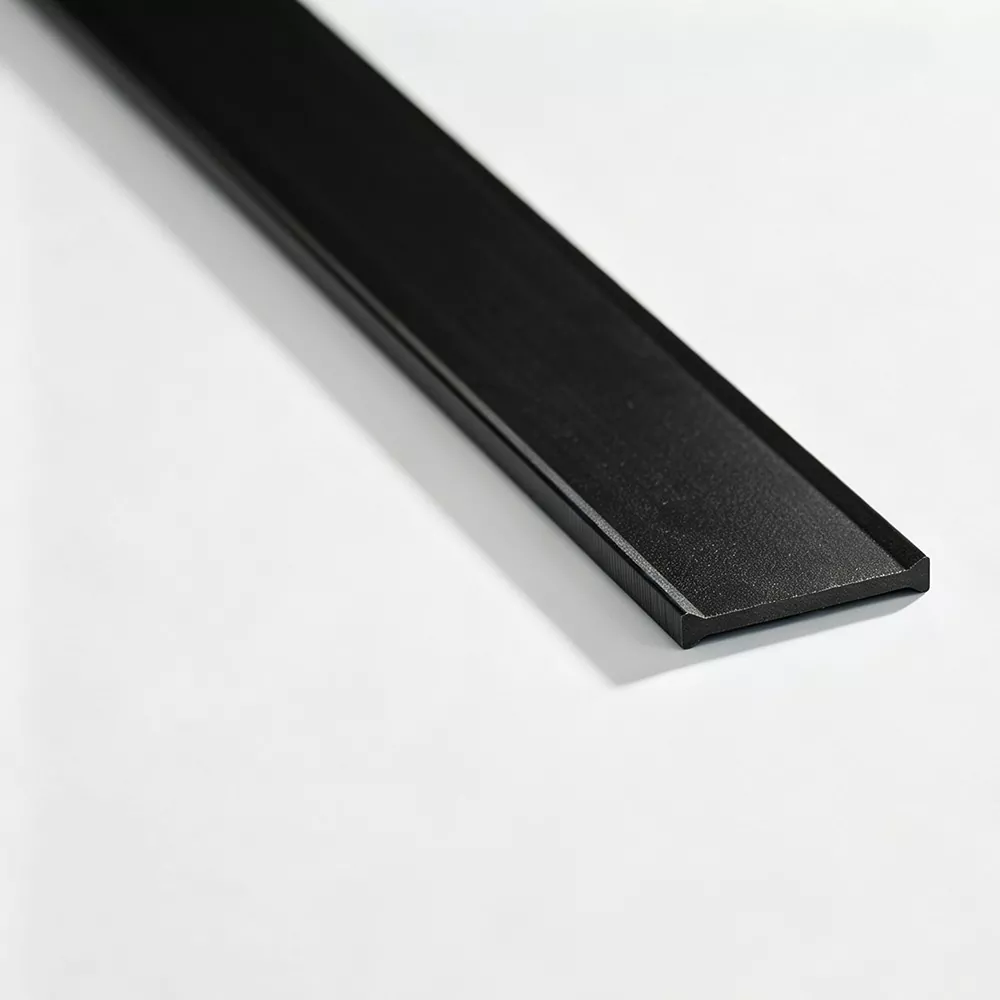
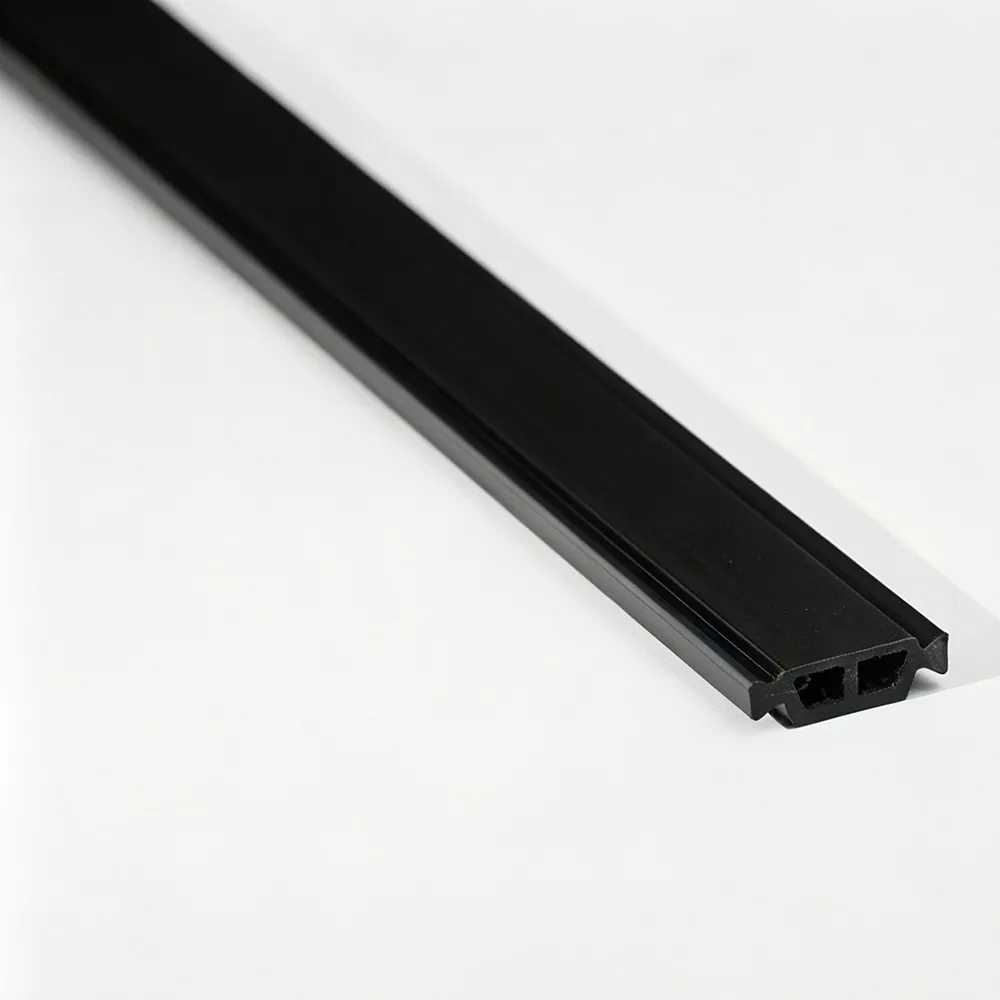
แถบหยุดความร้อนแยกส่วนอลูมิเนียมภายในและภายนอกและลดการถ่ายเทความร้อนโดยตรงผ่านโปรไฟล์อลูมิเนียมที่แตกหักด้วยความร้อน ส่วนโพลีเอไมด์จะสร้างสิ่งกีดขวางที่ไม่ใช่โลหะภายในเฟรม ในขณะเดียวกันก็ทำหน้าที่เป็นส่วนต่อประสานทางกลสำหรับส่วนอะลูมิเนียมที่ประกอบเข้าด้วยกัน
วัสดุหลักคือไนลอน PA66 เสริมด้วยใยแก้ว 25% โดยทั่วไปเรียกว่า PA66 GF25 การเสริมแรงให้ความแข็งแกร่งและเสถียรภาพทางกลที่จำเป็นสำหรับการแทรก การกลิ้ง และการเชื่อมต่ออย่างต่อเนื่องภายในโปรไฟล์อะลูมิเนียม
กลุ่มผลิตภัณฑ์ประกอบด้วย I-Type, C-Type, T-Type และรูปทรงพิเศษสำหรับหน้าต่าง ประตู ผนังม่านอะลูมิเนียม และระบบการอัดขึ้นรูปทางสถาปัตยกรรมอื่นๆ ที่แยกด้วยความร้อน
การใช้งานทั่วไป ได้แก่ กรอบหน้าต่างและบานหน้าต่างอะลูมิเนียม ประตูอะลูมิเนียม ราวผนังและวงกบผนังม่าน และส่วนอะลูมิเนียมสถาปัตยกรรมอื่นๆ ที่ต้องมีการแยกความร้อนระหว่างส่วนประกอบภายในและภายนอก
ใช่. ขนาดและหน้าตัดที่กำหนดเองสามารถพัฒนาตามรูปทรงการอัดขึ้นรูปอะลูมิเนียมจริงได้ การวาดโปรไฟล์ด้วยขนาดช่องและโครงสร้างล็อคเป็นพื้นฐานในทางปฏิบัติสำหรับการเลือกส่วนต่างๆ และการตรวจสอบเครื่องมือ
การเขียนแบบโปรไฟล์อะลูมิเนียม ขนาดหน้าตัดที่ต้องการ รูปทรงการล็อค ทิศทางการแทรก วิธีการประกอบ และพิกัดความเผื่อที่สำคัญเป็นจุดเริ่มต้นที่มีประโยชน์ ยิ่งรายละเอียดเหล่านี้ชัดเจนยิ่งขึ้นเท่าใด การยืนยันว่าส่วนมาตรฐานหรือโปรไฟล์พิเศษนั้นเหมาะสมก็จะยิ่งง่ายขึ้นเท่านั้น
จำหน่ายแถบตรงขนาด 6 เมตรต่อชิ้น แถบขดมีจำหน่ายที่ม้วนละ 500 เมตร สำหรับคุณสมบัติที่เหมาะสม รูปแบบที่เหมาะสมที่สุดขึ้นอยู่กับรูปทรงของหน้าตัดและวิธีการจัดการที่ใช้ในการผลิต
ใช่. ความช่วยเหลือทางเทคนิคครอบคลุมถึงการออกแบบช่องโปรไฟล์ การแทรกแถบ สภาวะการขึ้นรูปม้วน และปัญหาในการผลิตทั่วไป เช่น การแทรกยาก การแตกร้าว และความต้านทานแรงเฉือนไม่เพียงพอ
โปรไฟล์ที่เสร็จแล้วจะได้รับการตรวจสอบรูปลักษณ์และขนาดก่อนจัดส่ง การประเมินในห้องปฏิบัติการยังครอบคลุมถึงความหนาแน่น ความแข็งของชายฝั่ง ความต้านทานแรงดึงตามยาวและตามขวาง การต้านทานน้ำ การเสื่อมสภาพจากความร้อน และลักษณะการขยายตัวเชิงเส้น ทั้งนี้ขึ้นอยู่กับข้อกำหนดที่เกี่ยวข้อง
การแยกด้วยความร้อนทำงานได้ดีที่สุดเมื่อส่วนประกอบโพลีเมอร์ได้รับการปฏิบัติเป็นส่วนหนึ่งของระบบอะลูมิเนียม แทนที่จะเป็นอุปกรณ์เสริมที่สับเปลี่ยนได้ วัสดุนี้เป็นสิ่งกีดขวางที่ไม่ใช่โลหะ การเสริมแรงจะให้การสนับสนุนทางกล และหน้าตัดจะกำหนดว่าส่วนประกอบจะประกอบกับการอัดขึ้นรูปอย่างไร การควบคุมการผลิตจะทำให้รูปทรงที่ต้องการนั้นมีความสม่ำเสมอตั้งแต่วัตถุดิบไปจนถึงโปรไฟล์ที่เสร็จสมบูรณ์
สำหรับระบบที่จัดตั้งขึ้น ส่วน I-Type, C-Type หรือ T-Type ที่เหมาะสมอาจตรงตามอินเทอร์เฟซที่ต้องการอยู่แล้ว สำหรับการอัดขึ้นรูปใหม่หรือที่ผิดปกติ สามารถประเมินรูปทรงที่ปรับแต่งได้จากการเขียนแบบ ขนาดของโพรง และวิธีการประกอบ วิธีการตามโปรไฟล์นี้ช่วยให้การอภิปรายทางเทคนิคมุ่งเน้นไปที่มิติ การมีส่วนร่วมทางกล และเงื่อนไขการผลิตในทางปฏิบัติ
สำหรับผู้ผลิตอะลูมิเนียมด้านสถาปัตยกรรม ข้อกำหนดที่ชัดเจนควรเชื่อมโยงองค์ประกอบสี่ประการเข้าด้วยกัน ได้แก่ การอัดขึ้นรูปอะลูมิเนียม ส่วนโพลีเอไมด์ กระบวนการผลิต และข้อกำหนดด้านคุณภาพที่เกี่ยวข้อง เมื่อพิจารณาองค์ประกอบเหล่านี้รวมกัน โปรไฟล์ที่ได้จะง่ายต่อการผลิต ประกอบ และตรวจสอบอย่างสม่ำเสมอ
แบ่งปันแบบร่างส่วน ขนาดช่อง และข้อกำหนดในการประกอบ เพื่อหารือเกี่ยวกับมาตรฐานที่เหมาะสมหรือโปรไฟล์ PA66 GF25 ที่ปรับแต่งเองสำหรับระบบอะลูมิเนียมแยกความร้อนของคุณ
ติดต่อเราเพื่อหารือเกี่ยวกับข้อกำหนดโปรไฟล์อลูมิเนียมของคุณ